轴锻件全流程质量管控体系,从钢锭到成品的层层把关
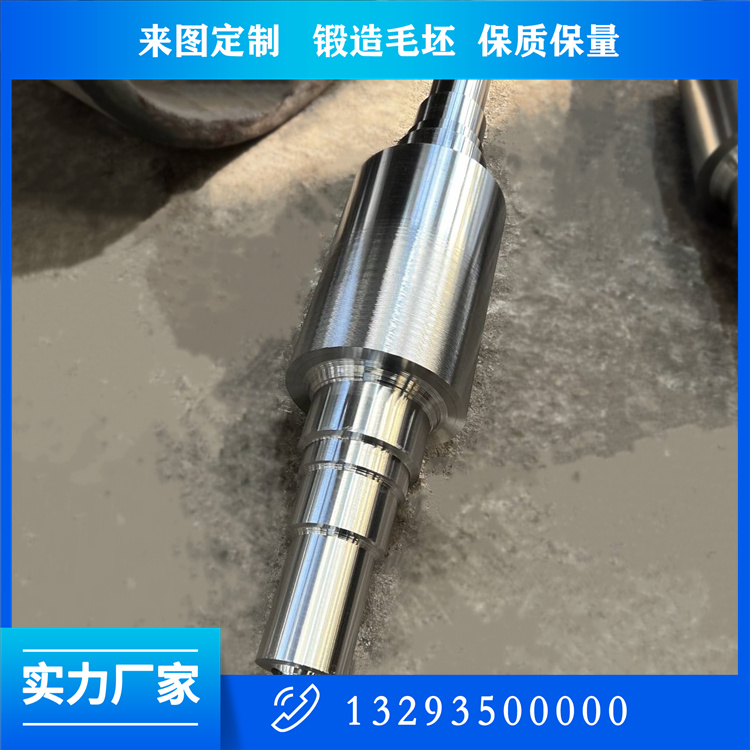
轴锻件属于旋转设备关键传动部件,一旦内部存在微裂纹、夹杂、组织不均等缺陷,在交变应力作用下极易发生疲劳开裂,引发设备停机甚至重大安全事故。轴锻件质量不能仅仅依靠成品探伤检测,必须建立覆盖原材料、锻造、热处理、机加工、无损检测、理化检验的全流程质量管控体系,把质量风险前置到生产各道工序,在生产过程消除缺陷,而不是等到成品才发现问题。山西中重重工集团深耕轴锻件制造多年,搭建完整全链条质量管控体系,实现每一件轴锻件质量可追溯,保障交付产品稳定可靠。
***道关口:原材料入厂管控。原材料缺陷是锻造轴锻件质量问题重要来源,钢锭内部的缩孔、疏松、夹杂、成分偏差,会直接遗传到成品锻件。集团建立严格原材料验收制度,所有进厂钢锭执行三项检测:一是化学成分复检,检测碳、锰、铬、镍、钼等合金元素,严格管控硫、磷、氢有害杂质;二是低倍组织检验,查看铸态组织,排查缩孔、疏松;三是入厂超声波探伤,扫描钢锭内部大型夹杂、裂纹。检测不达标的钢锭直接退回,不流入生产工序,从源头规避原材料隐患。
第二道关口:锻造工序管控。锻造是重塑金属组织的核心工序,钢锭加热、镦粗、拔长、滚圆整形,每一步设置工艺控制点。钢锭加热严格执行分段升温,控制升温速率、保温时间,杜绝过热过烧;锻造过程严格执行锻造比要求,普通轴锻件锻造比≥3,重载高等级轴锻件锻造比≥4,保证轴坯截面充分塑性变形,焊合内部铸态缺陷;锻造过程实时监测轴坯直线度、圆度,出现弯曲、椭圆及时回炉整形;避免锻造产生折叠、撕裂、表面裂纹。锻造结束后执行锻后缓冷,防止冷却过快产生延迟裂纹。锻造工序设置工艺巡检,操作工严格执行工艺卡片,禁止随意更改工艺参数。
第三道关口:热处理工序管控。热处理直接决定轴锻件强度、韧性、淬透性。针对不同材质轴锻件编制专属工艺卡片,明确升温速率、保温温度、保温时长、冷却介质、冷却速度。大直径长轴锻件,炉内多点测温,保证轴坯心部充分完成组织转变;严格把控回火保温时间,充分释放锻造、淬火残余应力,防止后续加工发生弯曲变形。热处理炉定期校验测温仪表,保证炉温精度。热处理完成后,检查毛坯外观,排查热处理裂纹,随炉试样做金相检测,查看晶粒度、组织状态,组织异常则重新热处理。

第四道关口:机加工工序管控。热处理完成后轴坯进入粗加工、精加工。粗加工去除锻造氧化皮,暴露锻件表面缺陷,为无损检测提供平整检测表面。加工过程严格遵循图纸,控制轴颈尺寸公差、同轴度、直线度;做好工件防护,避免磕碰划伤;切削参数合理设置,防止出现磨削烧伤、加工微裂纹,避免在轴肩圆角等应力集中位置产生疲劳源。
第五道关口:无损检测管控。执行 GB/T6402 2023 标准,毛坯预探伤、粗加工后探伤、成品***终探伤三级检测机制。超声波探伤***排查轴内部裂纹、夹杂、疏松;铁磁性材质使用磁粉探伤,检测表面、近表面微裂纹;不锈钢轴锻件采用渗透探伤。探伤设备定期校验,探伤人员持证上岗,全部原始记录留存归档。检测发现超标缺陷,评估返修可行性,无法返修直接报废,绝不允许带缺陷产品流出。
第六道关口:理化性能检验。在锻件端部取随炉试样,开展拉伸、冲击、硬度试验;高等级轴锻件增加金相、晶粒度、非金属夹杂物评级。对于大直径轴锻件,必要时增加心部取样,验证心部力学性能,杜绝表层合格、心部性能不足的隐患。全部理化报告随产品交付,满足客户监检验收。
第七道关口:成品出厂复核。成品完成全部加工检测后,复核图纸尺寸、材质证明、探伤报告、力学性能报告,核对产品批号标识。成品做好防护,大件配套专业包装与物流方案,防止运输磕碰损伤。

全流程质量管控,重在过程管控,而不是只靠成品检测。很多轴锻件的缺陷根源在锻造、热处理阶段,如果等到成品探伤才发现,会造成大量工时物料损耗。山西中重重工集团建立工艺巡检制度,实时监督各工序工艺执行情况;建立完整质量追溯档案,每件轴锻件原材料信息、锻造参数、热处理记录、探伤记录、理化报告全部可查。
在风电、船舶、冶金等行业,轴锻件质量直接关乎整套装备安全。国内高端装备不断升级,对轴锻件质量标准持续提高。山西中重重工集团坚持质量为本,不断完善轴锻件全流程管控体系,落实各工序质量责任,为国内能源、重工行业提供安全可靠的轴锻件产品。
 关注公众微信号