大型轴锻件全流程生产工艺与质量管控体系
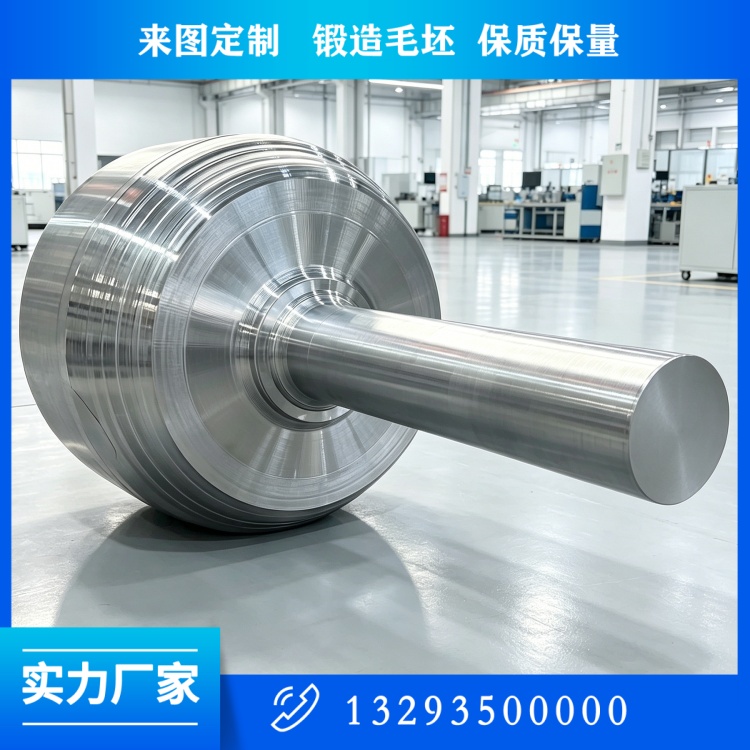
大型轴锻件是重型装备的传动与承载核心,广泛用于大型发电转子、矿山破碎主轴、船用传动轴、轧机辊轴、起重设备卷筒轴等关键部位。大型轴锻件截面尺寸大、单件重量高,生产周期长,从钢锭冶炼、坯料加热、锻造成型、热处理、精加工到无损检测,任何一道工序管控失控,都会造成组织不均、晶粒粗大、残余应力超标等缺陷,严重时直接导致整轴报废。山西中重重工集团公司深耕锻件制造领域,配备大型锻压与加工设备,搭建完整大型轴锻件一体化生产线,建立覆盖全工序的闭环质量管控体系,专业定制各类大型光轴、台阶轴、空心轴锻件,服务电力、矿山、船舶、冶金等行业装备企业。
大型轴锻件生产是一套系统性工程,整体分为原材料管控、坯料加热、锻造成型、锻后冷却、热处理、精加工、成品检测、防护交付八大环节,各工序环环相扣。原材料质量决定轴锻件的基础性能,大型轴锻件普遍采用大型钢锭作为坯料,钢锭凝固过程中,中心区域容易出现缩孔、疏松、成分偏析,非金属夹杂物也易聚集在心部。因此钢锭进厂必须开展严格复验,光谱检测合金元素含量,低倍组织检查偏析、疏松等级,超声波探伤排查内部大型夹杂与缩孔缺陷,复验合格方可投入下料。下料环节合理规划切割方案,规避钢锭缺陷集中区域,坯料切割后打磨清理端面氧化层与切割裂纹,每一件坯料标记炉号,实现源头追溯。
加热工序是大型轴锻件生产的难点。大型坯料截面厚,金属导热速度慢,若升温过快,坯料表层与芯部温差巨大,热应力会引发内部裂纹。山西中重重工集团公司针对大截面钢锭采用分段梯度升温工艺,低温区间慢速升温,设置充分均热保温段,待坯料芯表温度趋于一致再继续升温至锻造温度区间。炉体配备测温装置,实时记录炉温曲线,炉温仪表定期校准,保证测温***。坯料保温完成后快速转运至锻造工位,减少转运温度散失,避免坯料温度下降造成终锻温度不足。
锻造轴工序是重塑内部组织、压实钢锭缺陷的核心环节。依托大吨位压机配合操作机,完成镦粗、拔长、整形成型。镦粗可压实钢锭心部疏松,提升致密度;拔长用于沿轴向延展坯料,成型轴体并形成连续金属流线。锻造过程严格控制单次压下量,实现均匀塑性变形,避免局部变形过大产生折叠、表面裂纹。同时全程监控坯料温度,接近终锻下限立即回炉保温,禁止低温强行锻打。锻造过程还要管控总锻造比,确保足够变形量打碎粗大铸态晶粒、压实内部孔隙。锻造完成后毛坯冷却管控同样关键,不同材质制定差异化冷却曲线,控制冷却速度,避免冷却过快开裂或冷却缓慢晶粒粗大。
锻后热处理是调控大型轴锻件力学性能、消除残余应力的关键工序。针对碳钢、合金钢轴件,常用正火、回火、调质工艺。正火细化晶粒、均匀组织;回火消除锻造残余应力、降低脆性;调质处理(淬火 + 高温回火)获得高强度、高韧性匹配的综合力学性能。大型轴锻件热处理难点在于大件内外温度不均,淬火过程冷却速度与变形难以***控制。山西中重重工集团公司配备大型热处理炉,大轴采用专用工装支撑摆放,防止自重变形,保证炉内气流均匀流通;淬火冷却时保证冷却介质充分接触轴件各表面,不留冷却死角。每炉锻件完整保存升温、保温、冷却曲线,数据长期存档,可供监检查阅。
热处理完成后进入数控精加工工序。大型轴锻件加工余量大,加工过程会释放残余应力造成变形,因此采用分层切削、逐步释放内应力,合理控制切削参数,降低切削热,避免加工表面硬化层。长轴精加工还需严格控制自重变形与顶紧力,保证直线度、圆度、圆柱度达标。精加工完成后开展多维度成品检测:尺寸形位公差复核、硬度检测、拉伸冲击取样试验、金相组织检验;无损检测采用超声波探伤整体扫查内部埋藏缺陷,磁粉探伤检查表面开口裂纹。检测人员持证上岗,按照项目技术协议与国标验收,超标缺陷产品直接隔离报废。全部检测合格后,对轴锻件表面做防护处理,做好包装,防止运输磕碰与锈蚀。
山西中重重工集团公司建立全流程质量追溯体系,每一件大型轴锻件分配***产品编号,原材料炉号、加热曲线、锻造记录、热处理工艺、机加工记录、理化与探伤报告全部绑定编号归档,客户或第三方监检可随时调取整套资料。新订单投产前,技术团队开展工艺评审,结合轴件尺寸、材质、服役工况,预判锻造变形、热处理变形、裂纹风险,优化工艺参数,提前制定缺陷防控方案;首件完成后开展全套理化探伤验证,确认工艺可行再批量投产。
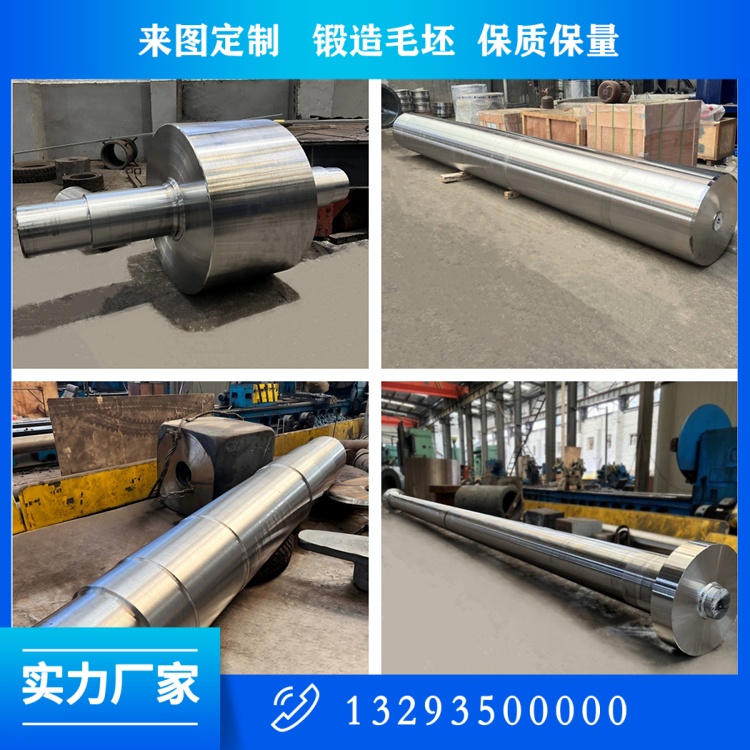
大型轴锻件在生产过程中存在多项典型质量风险,包括钢锭中心疏松压实不足、坯料加热开裂、锻造折叠、热处理淬透不足与变形、机加工残余应力释放变形等。山西中重重工集团公司针对这些风险建立多重防控机制:原材料严控纯净度,下料避开缺陷区;加热采用梯度升温,杜绝热裂纹;锻造保证足够锻造比并监控温度,规避折叠与低温锻造;热处理采用可控冷却工艺并配套工装,减少变形;机加工分层切削并及时释放应力。同时建立缺陷案例库,每一次质量问题组织复盘,持续优化工艺,降低同类缺陷重复发生概率。
大型轴锻件质量不能仅依靠外观尺寸检查,必须配套完整理化与无损检测。力学性能试验在轴件本体或同炉试块取样,检测抗拉强度、屈服强度、伸长率、冲击功;无损检测包含 UT 超声波探伤、MT 磁粉探伤,重点排查内部埋藏缺陷与表面裂纹。很多小型锻件厂只做毛坯外观检查,缺少完整无损检测能力,容易埋下安全隐患。山西中重重工集团公司自建理化实验室与无损检测能力,大部分检测工作自主完成,检测过程可配合客户与第三方监检现场见证取样探伤。
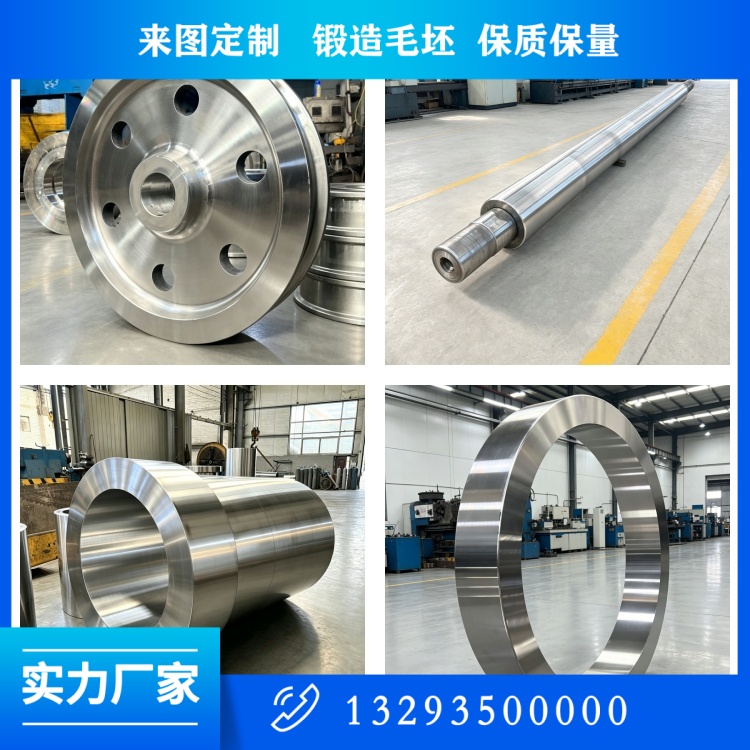
国内电力、矿山、船舶、冶金装备持续向大型化方向发展,大型轴锻件需求稳步增长,装备对轴锻件的纯净度、组织均匀性、残余应力控制提出更高标准。山西中重重工集团公司持续升级锻造、热处理、检测装备,优化大型轴锻件全流程工艺管控能力,坚守质量***理念,依托扎实的锻件制造功底,为国内装备制造企业提供高品质大型轴锻件,助力重型装备产业高质量发展。
 关注公众微信号
