大型长轴锻件热处理与精密机加工工艺控制
大型长轴锻件锻造成型,只是完成坯件的粗成型。锻造后的轴锻件金相组织不均匀、残余应力大,尺寸精度低、表面粗糙,无法直接装配使用。热处理决定轴锻件的内在力学性能,机加工决定轴件外形尺寸精度与配合质量,两道工序相辅相成,是轴锻件制造后半程的核心环节,直接决定轴件***终服役表现。山西中重重工集团公司配备大型热处理炉、数控车床、磨床等设备,可完成轴锻件锻后热处理、粗加工、精加工一体化生产,针对碳钢、合金钢、不锈钢轴件定制热处理制度与机加工工艺,为电力、矿山、船舶等客户提供成品轴锻件。
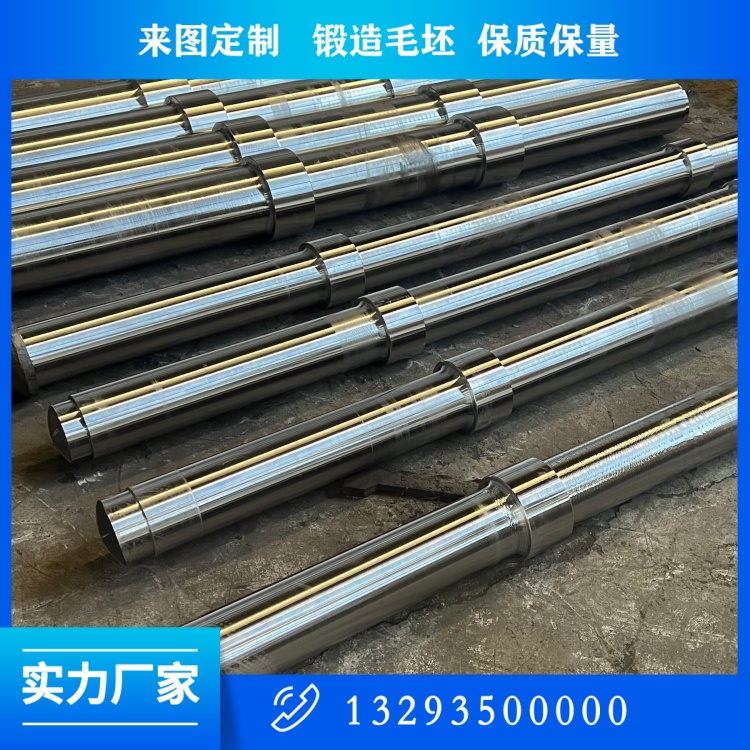
锻造轴锻件热处理的核心目标:消除锻造残余应力、细化与均匀金相组织、调整强度塑性韧性匹配、改善切削加工性能,提升抗疲劳、抗蠕变、耐腐蚀等性能。不同材质轴锻件热处理方案差异巨大,不可套用统一工艺。
碳素钢轴锻件常用正火 + 回火工艺。正火将轴件加热至相变温度以上,保温后空冷,打碎锻造粗大晶粒、均匀组织;回火在较低温度保温,释放正火内应力、降低硬度、改善韧性,方便后续机加工。碳素钢轴件热处理难度相对较低,但大型厚轴仍需控制升温冷却速率,防止内外组织差异。合金结构钢轴锻件(35CrMo、42CrMo 等)常用调质处理,即淬火 + 高温回火。淬火将轴件加热到相变温度保温后快速冷却,获得马氏体组织;随后高温回火,得到回火索氏体组织,实现高强度与高韧性匹配。合金钢淬透性有限,大型厚轴淬火冷却速度控制难度大,轴件表层与芯部组织容易不一致,硬度梯度大。冷却过快轴件易开裂,冷却不足芯部达不到目标力学性能。山西中重重工集团公司针对大型厚壁合金钢轴件,采用可控冷却热处理工艺,通过仿真模拟轴件截面温度变化,优化保温时长与冷却速率,保证轴件全截面组织均匀、力学性能稳定。不锈钢轴锻件热处理采用固溶处理,将轴件加热至高温区间保温,让碳化物充分溶入基体后快速冷却,抑制碳化物析出,提升抗晶间腐蚀能力。固溶处理对炉温均匀性要求很高,保温时间不足固溶不充分、耐蚀性能下降,保温时间过长晶粒粗大、韧性降低。
热处理过程***大隐患是轴件变形。长轴自重较大,细长轴在高温状态易发生弯曲变形;厚轴淬火冷却不均易产生椭圆变形。山西中重重工集团公司在热处理工装方面做专项设计,采用专用支撑与吊装工装,减少自重弯曲;热处理完成后对轴件外形复测,必要时开展高温校正,修正直线度偏差。热处理完成后取样做力学性能、金相检验,指标合格方可转入机加工工序。
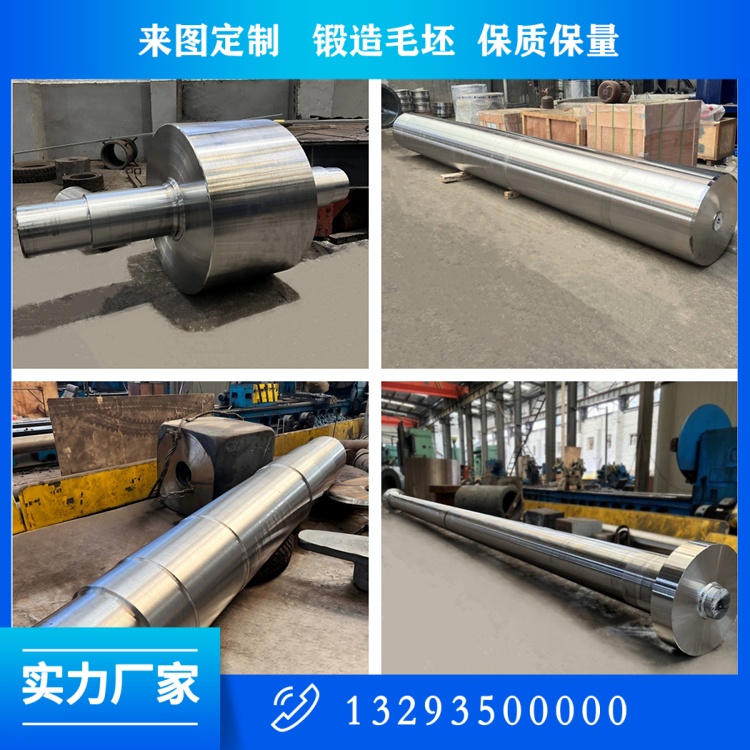
轴锻件机加工分为粗加工与精加工。粗加工主要去除大部分余量,切除表面氧化皮、缺陷层,同时释放一部分热处理残余应力;粗加工完成后部分项目安排一次去应力回火,释放切削应力,防止精加工后变形。精加工是***终成型工序,使用数控卧车加工轴件外圆、台阶、端面,采用磨床精磨外圆保证表面质量与尺寸精度。轴锻件核心精度指标:外径公差、圆度、圆柱度、同轴度、直线度。长轴件直线度与同轴度是关键指标,超差会导致装配后偏心运行,产生附加交变载荷,加速设备磨损甚至部件失效。
机加工工艺方案需考虑轴件残余应力释放。若轴件内部残余应力偏高,切削去除材料后应力重新平衡,轴件发生弯曲变形,加工完成尺寸合格,放置一段时间后尺寸超差。因此对于高精度长轴锻件,山西中重重工集团公司采用 “粗加工→去应力热处理→精加工” 工艺路线,降低残余应力带来的尺寸时效变形风险。加工过程采用中心架支撑细长轴,控制顶紧力,防止加工过程自重变形与让刀,保证直线度。
机加工切削参数、冷却方案同样影响轴件质量。合金钢、不锈钢切削加工难度大,不锈钢材料粘刀、切削热量大,易造成加工表面硬化,需选用适配刀具、控制切削进给量、充分冷却,保证轴件外圆表面质量。加工完成后进行尺寸全检,使用千分尺、百分表、激光测直度设备检测轴件各项形位公差,全部指标达标,完成成品终检。
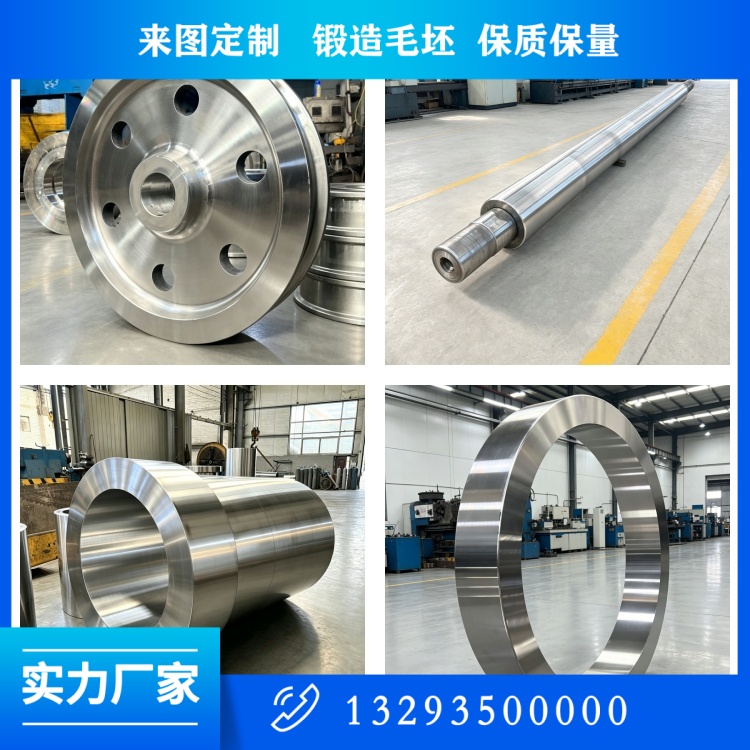
大型长轴锻件对热处理与机加工的一体化控制要求很高,锻造、热处理、机加工任何环节割裂,都难以保证***终成品质量。山西中重重工集团公司实现锻造、热处理、机加工、探伤检测全流程在厂内完成,工艺团队统一统筹整套工艺方案,从锻造阶段就预判热处理变形、机加工余量需求,一体化设计生产方案,减少多方协作带来的质量风险,保障轴锻件的力学性能与尺寸精度。依托多年轴件制造经验,企业可承接各类大型长轴锻件定制生产,为高端装备提供一站式轴锻件制造解决方案,助力装备整机稳定可靠运行。
 关注公众微信号
