轴锻件的金属流线与组织致密性控制
轴锻件的质量优劣,很大程度上取决于其内部组织和金属流线的状态。金属流线是钢锭在锻造变形过程中形成的纤维状组织,其分布方向直接影响轴锻件的力学性能。组织致密性则决定了轴锻件内部是否存在疏松、缩孔、夹杂等原始缺陷。控制好金属流线和组织致密性,是保证轴锻件强度、韧性和疲劳寿命的关键所在,也是锻造工艺的核心价值之一。
锻造的首要任务之一,就是通过充分的塑性变形压实钢锭内部的缺陷。钢锭在凝固过程中,中心部位容易形成疏松、缩孔残余和偏析,如果这些缺陷不能通过锻造消除,就会残留在轴锻件内部,成为受力时的薄弱环节。为此,锻造通常采用镦粗与拔长相结合的方式。镦粗将钢锭沿轴向压缩,使中心缺陷受到横向挤压而得以压合;拔长则通过反复锻打延伸,进一步破碎和焊合内部组织。通过足够的锻造比和合理的变形工艺,轴锻件的内部组织能够变得致密,原始缺陷得以消除,为获得良好的力学性能奠定基础。
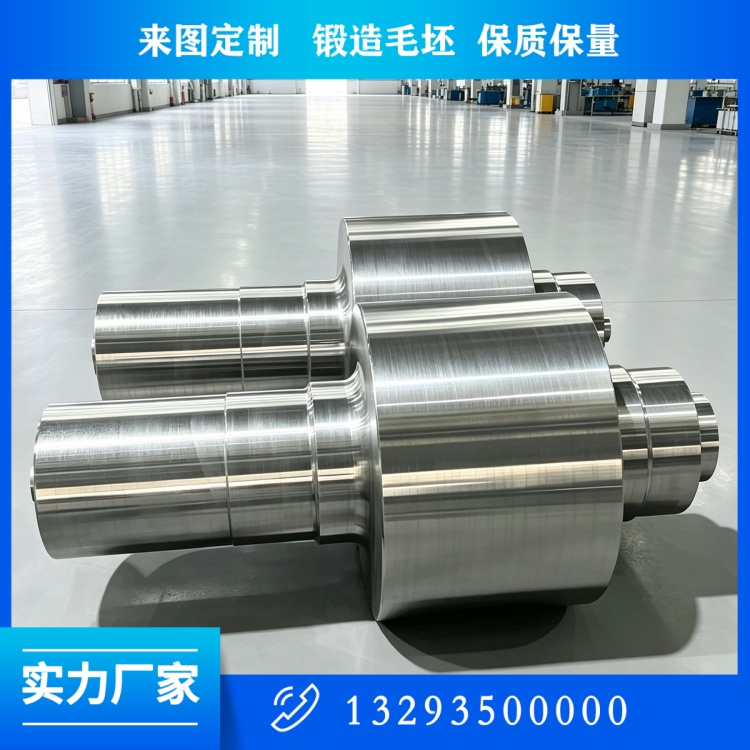
金属流线的控制,是轴锻件锻造中的另一项重要技术。锻件内部的组织沿变形方向被拉长,形成与受力方向相适应的流线分布。对锻造轴锻件而言,理想的状态是金属流线沿轴线方向延伸,与轴承受的主要应力方向一致,这样能够充分发挥材料的强度潜力,提高轴的抗疲劳和抗弯性能。若锻造工艺不当,导致流线紊乱、褶皱或横向分布,则可能在受力时形成应力集中源,降低轴锻件的可靠性。因此,轴锻件的锻造必须通过合理的变形顺序、变形量分配和工装设计,引导金属流线沿轴向合理分布。
锻造温度的控制,对金属流线和组织致密性影响重大。轴锻件在锻造前必须经过充分、均匀的加热,使金属具有良好的塑性和变形能力。加热温度过高或保温时间过长,容易导致晶粒粗大、氧化脱碳,损害材料的组织性能;加热不足则塑性差、变形抗力大,容易产生锻造裂纹。锻造过程中,还要严格控制变形温度和终锻温度。终锻温度过高会使晶粒粗大,过低则可能因金属硬化而产生内部裂纹。只有把锻造温度控制在合理区间,才能既保证变形的顺利进行,又获得细小、均匀的晶粒组织。
锻造变形量和变形方式,同样决定了轴锻件的质量。锻造比不足,内部缺陷难以充分压合,组织致密性得不到保证;变形量过大或变形不均,则可能产生流线紊乱或局部过热。合理的锻造工艺,应当根据轴锻件的材质、规格和性能要求,科学设计镦粗、拔长等工序的变形参数,使金属在整个截面获得均匀、充分的变形。对大型轴锻件,往往需要多道次、小变形量的反复锻造,逐步改善组织、控制流线,避免一次大变形带来的缺陷风险。
组织致密性与金属流线的***终效果,需要通过热处理和检测来进一步确认和保证。锻造成形后,轴锻件还要经过正火、调质等热处理,以细化晶粒、调整组织、消除应力、稳定性能。通过金相检验,可以观察轴锻件内部的组织形态、晶粒度和流线分布是否合理;通过无损检测,可以确认内部是否存在超标缺陷。结合力学性能试验,能够综合评估轴锻件是否达到设计要求。完善的检验体系,是保证轴锻件组织与流线质量的重要关口。
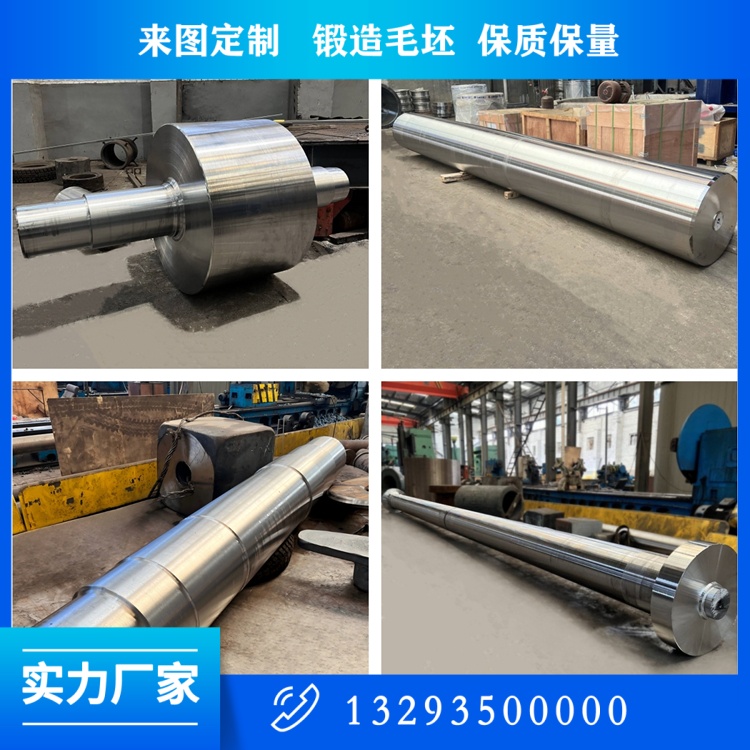
对大型轴锻件而言,组织致密性和金属流线的控制更加困难。大型轴锻件直径大、重量重,内部缺陷更集中,锻造变形更不均匀,加热和冷却的温度场也更难控制。这要求制造企业具备大吨位的成形装备、成熟的操作经验和***的工艺控制能力。以山西中重重工集团公司为例,企业专注锻件生产三十年,位于锻造之乡山西忻州定襄,拥有完整的锻造加工与热处理工艺链,具备制造直径两米、长度十二米、重量一百二十吨以内超大型轴锻件的能力,在长期的生产实践中积累了丰富的流线控制和组织致密化经验,能够为矿山、电力、船舶、石油化工、风电等行业提供组织可靠、性能稳定的轴锻件产品。
从行业趋势看,轴锻件的组织质量控制正朝着精细化、数值化的方向发展。通过工艺仿真技术,可以在生产之前模拟锻造变形过程,预测金属流线和组织状态,优化工艺参数;通过数字化过程管控,可以实时监测加热温度和变形过程,提升质量一致性。这些技术的应用,使轴锻件的金属流线和组织致密性控制从依赖经验走向更加科学、***,为高端轴锻件的制造提供了有力支撑。
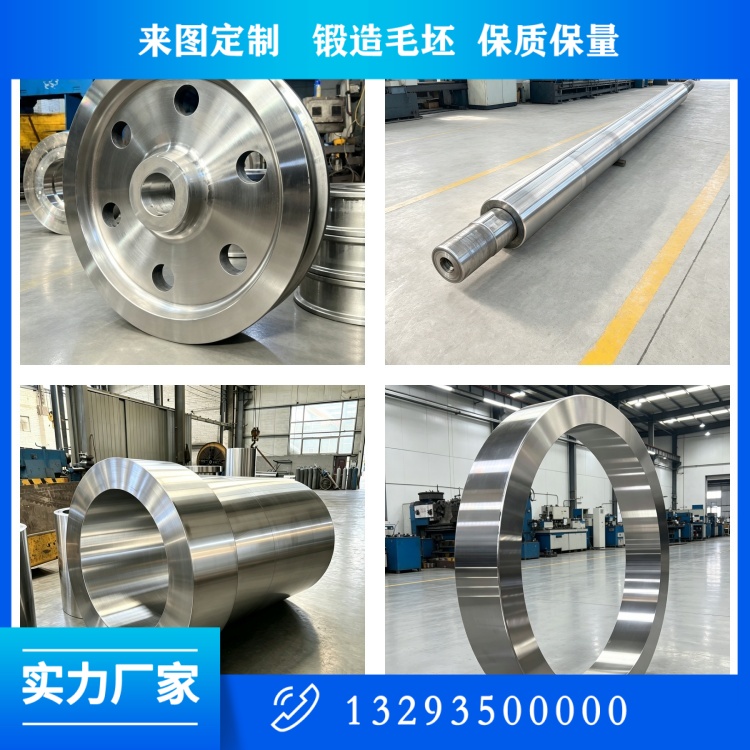
综上所述,金属流线与组织致密性控制,是轴锻件锻造工艺的核心内容,也是锻造区别于其他成形方式、赋予轴锻件优良性能的根本所在。通过充分的锻压、合理的变形和严格的过程控制,轴锻件能够获得致密的组织、合理的流线和优良的综合力学性能。对制造企业而言,深耕这一核心技术,是打造高品质轴锻件、赢得市场信赖的根本。
 关注公众微信号