轴锻件热处理工艺与组织性能控制
热处理是决定轴锻件***终综合力学性能的核心工序,其工艺水平直接决定产品的强度、塑性与冲击韧性的匹配质量。轴锻件服役工况差异大,热处理方案需依据材料牌号、截面尺寸与性能要求科学制定,山西中重重工集团公司在长轴锻件热处理领域积累了丰富的工艺经验。
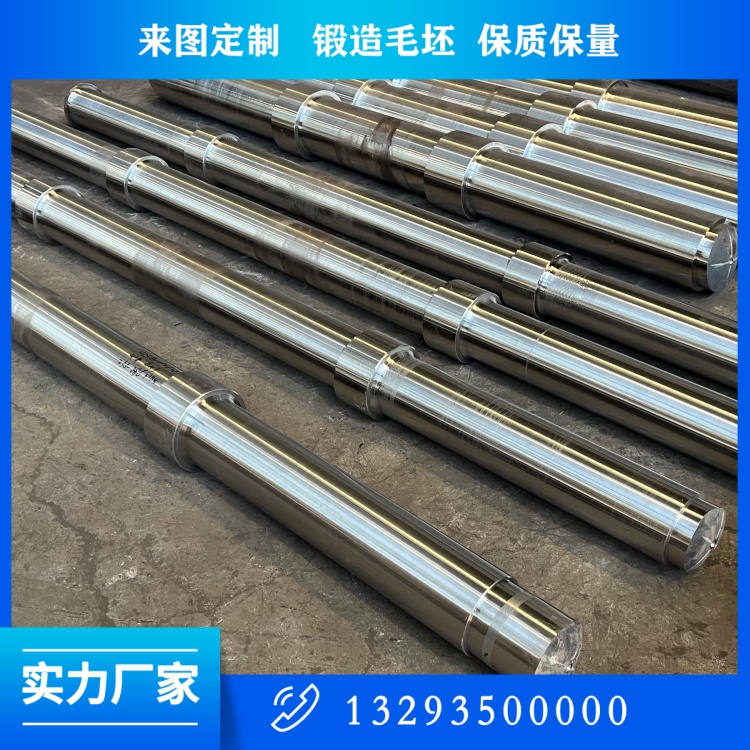
绝大多数重载轴锻件采用调质工艺,即淬火加高温回火。淬火阶段将奥氏体化的锻件快速冷却,获得马氏体组织;高温回火后马氏体转变为回火索氏体,实现强度、塑性、冲击韧性均衡匹配。调质态轴锻件综合力学性能优良,是传动轴、主轴、辊轴等重载轴件的***热处理方式。对强度要求相对较低、或需兼顾加工性能的轴件,则采用正火加回火工艺,组织稳定、变形较小。
大截面轴锻件的热处理难点在于淬透性控制。锻造轴件表层冷却速度快、心部冷却速度慢,容易形成性能梯度,需结合截面厚度选择淬火介质。小截面轴可水淬油冷,工艺成熟、成本适中;大截面合金钢轴更多采用聚合物淬火介质或水雾控冷,在淬硬深度与开裂风险之间取得平衡。淬火介质的选择与冷却制度的制定,需依据钢材的淬透性曲线与锻件有效截面尺寸***计算,避免冷却不足导致心部硬度偏低,或冷却过激引发淬火裂纹。
回火阶段重点控制炉温均匀性。长轴锻件尽量采用悬挂装炉方式,减少自重带来的弯曲变形,同时保证炉膛温度均匀,避免同炉不同位置的轴件性能差异。回火温度和保温时间依据目标硬度与韧性要求设定,既要消除淬火应力、改善韧性,又要防止回火不足导致强度偏高而脆性增大,或回火过度导致强度下降。每一批次产品配备随炉试棒,跟随锻件经历完整热处理曲线,确保理化检测结果能够真实反映锻件本体性能。
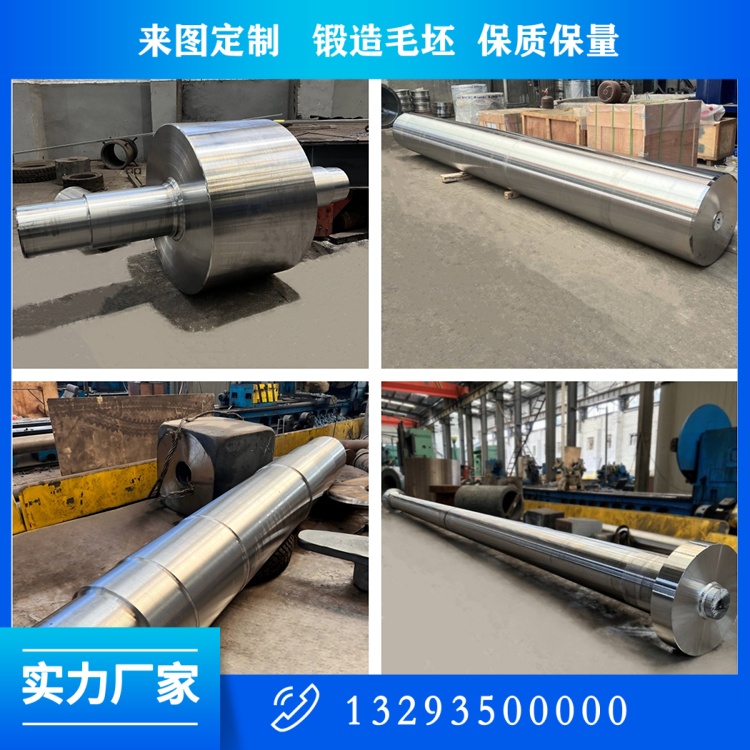
热处理完成后,轴锻件普遍会出现不同程度弯曲,需开展矫直作业。矫直在压力机或专用矫直设备上进行,校正轴身直线度。矫直后的锻件会产生新的残余应力,重要轴锻件需在矫直后追加去应力回火,消除矫直应力,防止后续加工或服役过程中再次弯曲变形。去应力回火温度一般低于原回火温度,不影响既有的力学性能。
锻后冷却阶段对大型轴锻件同样关键。大截面合金钢轴锻件蓄热大,直接露天空冷会产生高残余应力与白点隐患,需采用缓冷坑或保温炉缓慢降温,一般合金钢控制在 20℃至 30℃每小时。锻件完全冷却后安排去应力退火预处理,进一步释放锻造残余应力、均匀金相组织、降低毛坯硬度、改善切削加工性能,为调质热处理打下良好组织基础。
热处理全过程需严格控制炉温均匀性、冷却制度与装炉方式,并做好随炉试棒跟踪与工艺记录。稳定可靠的热处理工艺,是轴锻件获得高性能、长寿命的内在保障。
 关注公众微信号