轴锻件机加工与表面质量管控
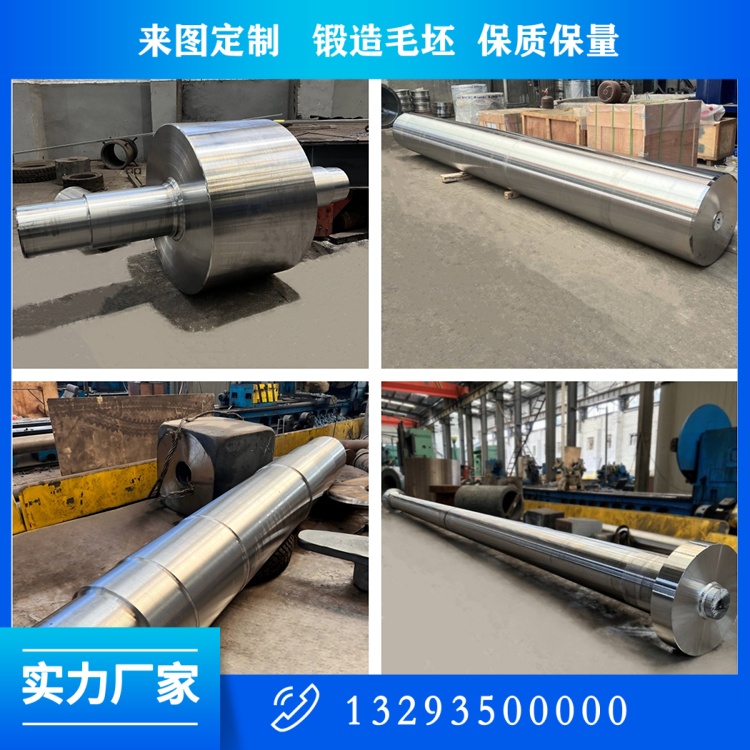
轴锻件从毛坯到成品,机加工环节直接决定***终尺寸精度与表面质量,是产品质量的***后一公里。机加工工艺的稳定性、切削参数的合理性以及表面质量的控制水平,共同影响轴件的服役性能与使用寿命。山西中重重工集团公司在轴锻件机加工领域建立了严格的工艺与检验体系。

机加工分为粗加工、矫直复检、精加工三个阶段。粗加工去除大部分锻造余量,一方面释放内部残余应力,另一方面暴露锻件表面可能存在的缺陷,同时为无损检测创造平整的检测面。粗加工阶段的余量分配需科学合理,既要充分去除锻造轴缺陷层,又要为精加工预留足够而均匀的余量。粗加工完成后进行矫直复检,校正热处理及粗加工过程中产生的弯曲,并再次检测内部质量,确保进入精加工前轴件的基准状态可靠。
精加工严格按照图纸控制轴颈尺寸公差、同轴度、圆度、直线度。各台阶过渡圆角严格执行设计要求,避免尖角造成应力集中,这是防止轴件疲劳失效的重要环节。精加工通常采用数控车床、数控磨床等高精度设备,配合高精度量具与三坐标测量仪,将关键部位的尺寸公差控制在设计要求等级以内。对于配合精度要求高的快速连接接头,直径公差控制在 IT6 至 IT7 级,表面粗糙度达到 Ra0.4 至 Ra0.8,保障配合面的密封性与耐磨性。
加工过程需严格控制切削参数,防止出现切削裂纹与磨削烧伤。磨削烧伤会在轴锻件表面形成不良组织,如二次淬火层或回火软化层,成为疲劳失效源头,对高速转动的轴件危害极大。为避免磨削烧伤,需合理选择砂轮材质、磨削速度与进给量,配合充分的冷却润滑,及时监控磨削区的表面质量。精加工完成后,对高速旋转轴件进行动平衡校验,消除质量偏心带来的振动隐患,动平衡精度直接影响整机运行平稳性。
表面质量管控贯穿加工全程。轴颈与配合面的表面粗糙度需满足密封与配合要求;各台阶的过渡圆角需光滑过渡,避免加工刀痕与划伤成为应力集中点;螺纹、键槽等结构部位的加工精度与表面完整性同样需要严格控制。检测环节采用量具、三坐标设备对尺寸与形位公差进行***检测,必要时辅以表面粗糙度仪与硬度计验证。
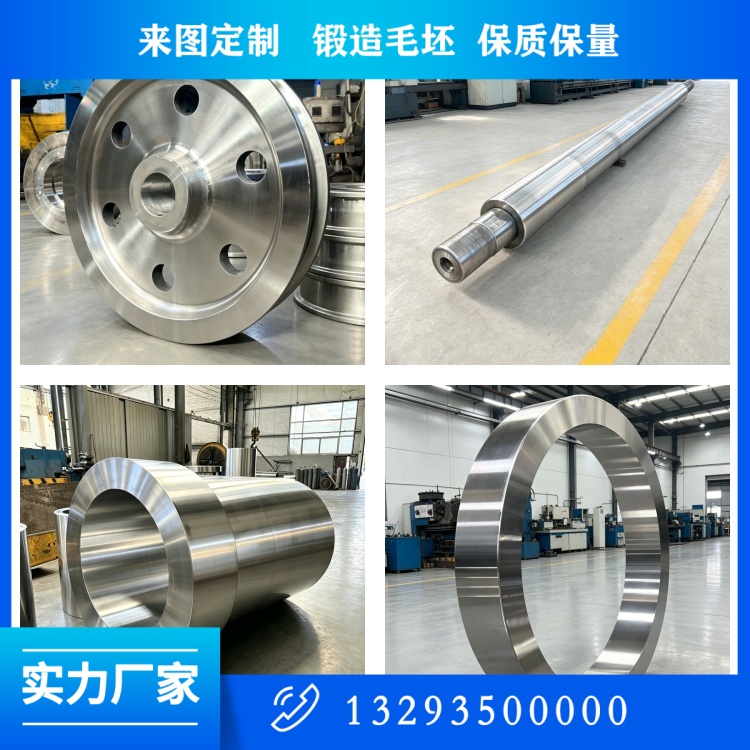
机加工完成后,轴锻件还需结合无损检测结果进行综合判定。毛坯预探伤、粗加工二次探伤、精加工成品复合检测的多级机制,确保内部质量与表面质量同步达标。全套检测报告随产品交付,实现质量可追溯。山西中重重工集团公司将机加工与锻造、热处理、检测各环节紧密衔接,确保每一件轴锻件以合格尺寸、优良表面与可靠性能交付,支撑下游装备的安全稳定运行。
 关注公众微信号