轴锻件的锻造比设定与心部压实效果
轴锻件在设备里承担的是扭矩和弯矩,运行中反复受力,失效往往不是从表面开始,而是从心部开始。心部一旦存在疏松、微裂纹或者粗大组织,外圆车得再光,疲劳寿命也上不去。所以判断一根轴锻件做得好不好,***件事不是看尺寸精度,而是看锻造过程中变形有没有真正深入到截面中心。锻造比和心部压实,解决的就是这个问题。
锻造比通常用变形前后截面积之比来表示。对以拔长为主的轴类件,锻造比等于坯料截面积与锻件***大截面积之比;对以镦粗为主的工序,则按高度变化折算。它反映金属在成形过程中被反复改变形状的程度,也在相当程度上反映内部组织被破碎和致密的程度。需要说清的是,锻造比是工艺参数,不是质保书上可以随便填的装饰数字。写进技术协议时,必须同时写明变形的先后顺序和火次安排,否则同样的一个比值,做出来的心部状态可以差出很远。
行业里对轴锻件的锻造比有大致共识:一般用途的碳素结构钢轴,锻造比取三个左右就能满足心部要求;承受重载、交变载荷或者低温工况的合金钢轴,通常取四到六;探伤要求严格、可靠性要求高的关键轴,还会在此基础上增加镦粗压实工序。这个范围不是拍脑袋定的,它来自变形能否穿透截面、内部孔隙能否闭合的经验积累。截面积越大,需要的累积变形量越多,单靠一次拔长很难把中心区域的空隙压合。
实际操作中更常见的做法是镦粗与拔长配合。先对钢锭或者坯料进行镦粗,让变形从轴向压入,把中心区域的疏松和孔隙先闭合一部分,再通过拔长把截面收小、把流线拉直。这样安排的好处是变形方向交替,金属在各个方向上都被加工到,组织更均匀。但如果只把镦粗和拔长的比值简单相加来标称总锻造比,是不严谨的:不同工序对心部的作用效率并不相同,协议里应当注明主变形工序的比值,以及镦粗的次数和每次的压下量。
大截面轴锻件的难点在于变形不容易透心。压机压力有限,压砧与坯料的接触面又不可能无限加大,压力在截面上衰减很快,常常出现外层变形充分、中心几乎没有被加工到的状态。这时候表面看着尺寸到位,探伤却在中心发现密集缺陷。判断是否出现这种情况,不能只看外观和尺寸,要结合压下量、砧宽比和每一火的变形分布来推算,工艺卡上这些参数缺一项,操作就只能凭手感。
解决透心问题,常用的是宽砧强压一类的方法。核心思路是加大压砧宽度、提高单次压下率,让变形区从表面延伸到心部,同时利用上下砧的对位使心部承受较大的静水压力。砧宽比一般控制在零点六到零点九之间,单次压下率控制在百分之十五到百分之二十,具体取值要结合坯料温度、钢种的高温塑性和设备能力调整。压下太浅只磨表面,压下太深容易在坯料端部开裂,这个度需要在试锻中固定下来,形成可执行的工艺卡,而不是每件都重新摸索。
另一个常用手段是错砧与翻转配合。每一道次改变上下砧的相对位置,或者把坯料翻转九十度再压,使变形区在截面上交错覆盖,避免形成固定的未变形区。对直径超过一米的轴,单靠一个方向压下去,中心很容易留下死区;交错布砧之后,心部的累积变形量明显提高。这些动作看起来是操作细节,实际上决定了锻造比是否真的作用到了心部,而不是只作用在离表面十几毫米的范围内。
火次安排同样影响压实效果。温度降到终锻温度以下还继续压,金属塑性不足,变形集中在表层,还容易产生裂纹,这一火的变形基本等于白做。合理的做法是把每一火的变形量控制在设备与温度允许的范围内,宁愿多一火,也不要在低温下硬压。对大型轴锻件,回炉再加热的能耗和时间都要提前算进交期,不能等到现场发现火次不够再临时改工艺。
锻造比也不是越大越好。变形量过大时,流线被过度弯曲,轴向与横向的性能差异被放大,某些钢种还会出现明显的带状组织;同时变形热与反复加热会促使晶粒长大,如果后续热处理能力跟不上,冲击韧性反而下降。所以取值要和钢种、截面尺寸、热处理能力放在一起考虑,属于工艺设计的范畴,而不是单纯堆数字。
压实效果***终要靠检验说话。低倍酸蚀可以看到流线走向和中心疏松的分布,超声波探伤能发现内部的夹杂、裂纹和白点类缺陷,解剖试块则能直接观察心部组织。力学性能取样位置也有讲究:轴向试样反映纵向性能,切向或者径向试样更能暴露横向塑性不足。对关键轴,通常几项要配合着看,只盯一项指标容易漏掉心部问题。
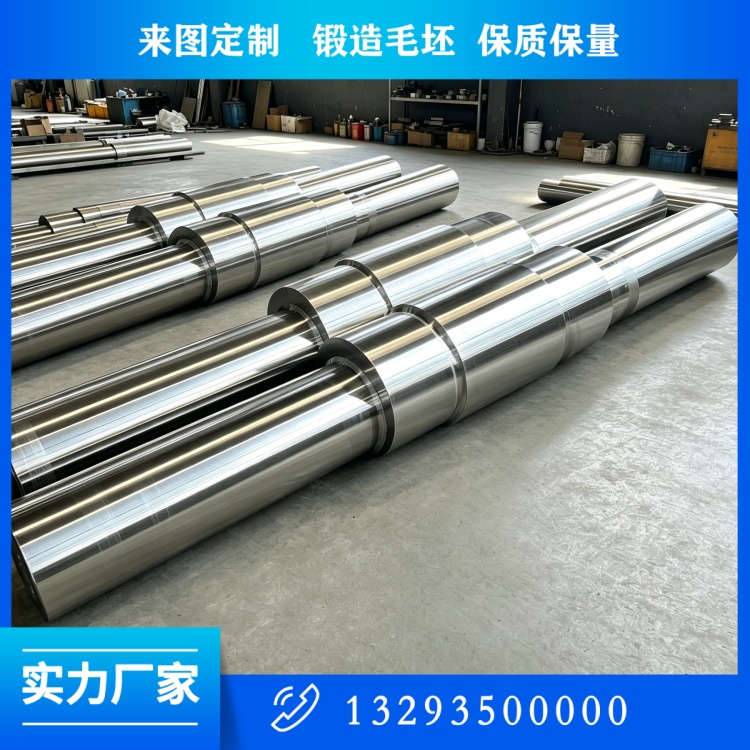
山西中重重工股份集团公司位于忻州定襄,做锻件三十年,具备直径两米、长度十二米、重量一百二十吨以内超大型轴锻件的制造能力,锻造、热处理、机加工与检测在同一条链条上完成。对这类大截面轴,工艺文件会把锻造比、镦粗次数、砧宽比和每火压下量逐项写清楚,操作按卡执行,检验按点验收。锻造的价值也正在这里:组织是靠一次次变形压出来的,心部有没有被压实,工艺记录上看得见。
锻造比这件事还有一个容易被忽略的前提,就是坯料本身的原始状态。同样标称三倍锻造比,用大钢锭和用连铸坯做出来的心部质量并不一样:钢锭中心的缩孔和偏析需要更大的变形量才能闭合,连铸坯的原始致密度较好,但压缩比不足时中心仍可能留有疏松。所以看工艺文件,不能只看锻造比数字,还要看坯料的类型、单重和锭型,以及这件产品的截面与坯料截面之间的对应关系。
现场还有一个常见的偏差,是把压实当成压够遍数。压的次数多、翻转勤,看着很规范,但如果每一道次压下量都偏浅,变形始终停留在表层,心部照样没有动。判断的标准不是遍数,而是每一道的压下量和砧宽是否足以让变形区深入。工艺卡上把这些参数定下来,操作才有依据,检验才有对照。
 关注公众微信号