轴锻件的晶粒度、金属流线与带状组织
轴锻件的力学性能,***终由两样东西决定:一是晶粒有多细,二是流线怎么走。图纸上写的是材料和硬度,试验室报的是拉伸和冲击,但真正让一根轴在长期运转中不出问题的,是内部组织是否均匀、流线是否顺着受力方向连续、有没有被拉成一条条的带状组织。这三项都属于锻造与热处理的共同结果,也是***有经验含量的部分。
晶粒度对性能的影响是直接的。晶粒越细,晶界面积越大,位错运动的阻力越大,强度上升;同时细晶组织在裂纹扩展时会不断改变方向,消耗更多能量,韧性也好。轴的截面往往很大,一旦晶粒粗化,冲击功下降得很明显,低温工况下更突出。所以技术协议里对关键轴锻件常常直接规定晶粒度级别,不做模糊处理。
晶粒为什么会粗化,原因集中在三处:高温停留时间过长、单火变形量不足、终锻温度偏高。加热时间长,晶粒有充分时间长大;变形量小,破碎的晶粒数量有限,甚至不足以抵消加热带来的长大;终锻温度高,***后一火没有起到细化作用,晶粒就定格在粗态。三者之中,***后一火的控制***关键,因为它直接决定成品组织。
控制晶粒的基本思路是把细化安排在***后。做法是在较低的温度区间完成***后一道变形,用足够的变形量把晶粒打碎,同时不给它重新长大的机会。这个区间要落在材料的再结晶温度以上、终锻温度以下,需要按钢种实测确定。有的车间为了省一次回炉,把***后一火放在较高温度下轻压,尺寸到位了,晶粒却是粗的,后面热处理也很难完全纠正。
微合金化和夹杂物控制也是手段。钢中加入微量的铌、钒、钛、铝,能形成细小的碳氮化物,钉住晶界,抑制晶粒长大;铝的加入还能控制本质晶粒度。这些要在冶炼环节解决,锻造车间只能选择合格的坯料并在工艺上不去破坏它。所以选材时看质保书上的成分和铝含量,不是多余的动作。
金属流线是轴锻件***的优势,也是它区别于其他成形方式的根本。锻造过程中,内部的非金属夹杂物、带状组织会沿着变形方向排列,形成一条条顺着轮廓走的线。流线连续、闭合、顺着受力方向,材料的疲劳强度和抗冲击能力都会明显提升。反过来,如果流线在台阶处被切断、在轴的端部形成横向露头,那里就是天然的裂纹起点。
流线的走向由变形方式决定,不是靠后续加工补救。拔长时送进量与压下量的配合、翻转的角度、压肩的位置,都会改变流线的形态。理想状态是流线沿着轴向连续,进入台阶时平滑转弯,不出现涡流和折叠。折叠是流线自相交的典型缺陷,外观上可能看不出来,探伤时会表现为一条线状反射,解剖后能看到明显的层状结构。
带状组织是另一类问题。钢在凝固时形成的成分偏析,在后续变形中被拉长成条带,碳和合金元素高的区域与低的区域交替排列。带状组织严重时,横向的塑性和冲击韧性显著下降,因为裂纹容易沿着条带界面扩展。完全消除很困难,因为它源自钢锭的原始偏析,但可以通过足够的锻造比、适当的变形方向交替和均匀化热处理把它减轻,让条带不再连续。
检验这几项,靠的是低倍和金相。低倍酸蚀能看到流线走向、中心疏松和偏析的分布,是***直观的一项;金相可以评晶粒度级别、观察带状组织和夹杂物形态;对要求高的件,还会在纵向和横向分别取冲击试样,用两个方向的数据反差来判断带状程度。只做纵向试验,很容易漏掉横向韧性不足的问题。
组织和性能的关系不是线性的。有时候晶粒度合格、流线也顺,冲击功却偏低,原因可能在回火不足或者存在微小的白点;有时候数据都合格,服役一段时间却出现早期失效,原因可能是流线在某个应力集中处正好被切断。所以判断一根轴锻件的组织水平,要几项指标合起来看,结合这根轴的实际工况判断哪里***薄弱。
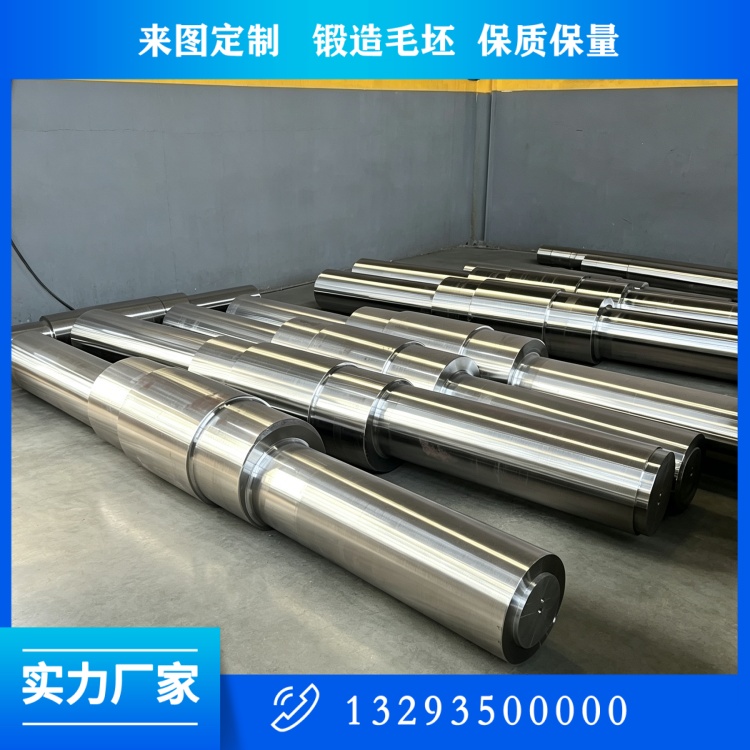
山西中重重工股份集团公司在忻州定襄做锻件三十年,直径两米、长度十二米、一百二十吨以内的轴锻件,从坯料成分到***后一火温度都在工艺卡上卡着,低倍与金相随批抽检。锻造的价值不在于把形状压出来,而在于把晶粒压细、把流线压实、把偏析压散,这三件事做到了,轴的使用寿命才有保证。
混晶是另一个常被提到的问题。所谓混晶,是同一截面上的晶粒大小相差悬殊,有的粗得能看出单个晶界,有的细得几乎分辨不出。它的形成多与变形不均匀有关:变形量处在临界区间时,一部分区域发生再结晶并长大,另一部分没有发生,两者混在一起。混晶对性能的影响比整体粗晶更麻烦,因为薄弱区域往往就是粗晶带,裂纹会优先在那里萌生。规避办法是避开临界变形量,保证每一火的变形量足够大或者干脆很小,不要卡在中间状态。
流线的检查通常要结合低倍试片和解剖件。酸蚀后的低倍面上,流线应当顺着轮廓走,在台阶处平滑转弯,在轴的端部收口而不是齐刷刷被切断。如果看到流线在某一截面突然中断,或者出现明显的交叉、涡流,说明那一带的变形方式有问题,即便当前探伤没有发现超标缺陷,也应当在工艺上做出调整。
带状组织的改善要靠整体配合。冶炼时控制偏析、浇注时控制冷却、锻造时用足够的压缩比把条带拉细拉散、热处理时用均匀化或者正火让元素重新分布,四道环节各承担一部分。单靠锻造一道工序,很难把严重的带状组织彻底消除。所以看一根轴的横向冲击数据,实际上是在看从炼钢到热处理整条链的水平。
晶粒度、流线、带状这三项,检验起来都不如硬度和探伤那么数字明确,评级往往依赖检验人员的经验。这也是为什么重要轴的技术协议里通常要求提供低倍和金相照片,并要求由有资质的机构出具报告。把主观判断变成可复核的记录,是把质量控制做实的一种方式。
 关注公众微信号