轴锻件的机加工余量、中心孔与交货状态
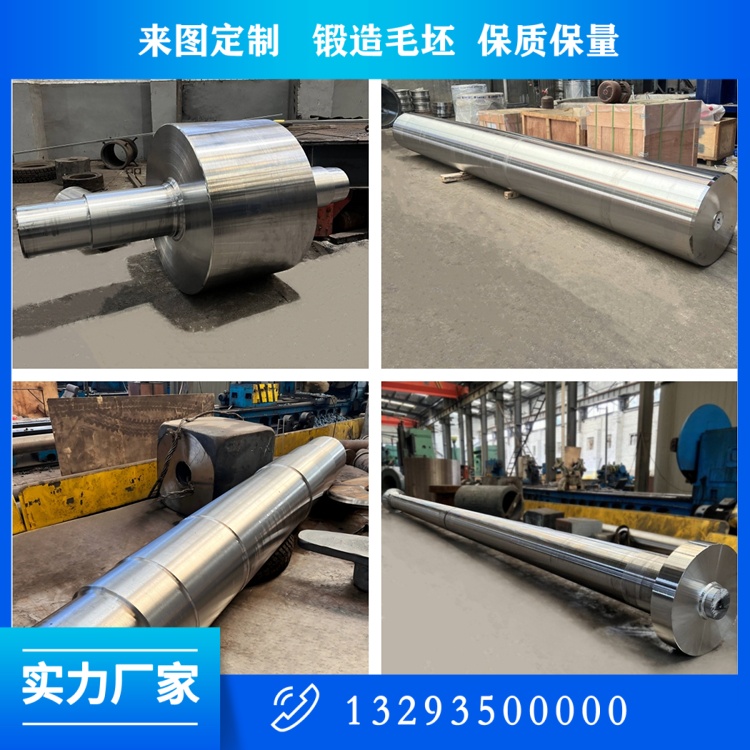
锻造出来的轴锻件是一件带余量的半成品,从它到能装机的成品轴,中间隔着机加工。这一段***容易出现两种偏差:一是余量给得不合理,二是基准没找对。余量大了,好料被白白车掉,工时和材料都浪费;余量小了,弯曲、偏心、脱碳层随便哪一项都能让工件见黑。基准错了,余量再足也救不回同轴度。
余量的构成要说清楚。单边余量里包含好几部分:高温氧化和脱碳层、锻件的尺寸偏差、弯曲和偏心量、热处理变形量、校直余量,以及为探伤和缺陷清除留出的余量。这几项不是简单相加,因为它们的***大值不一定同时出现,通常按经验系数叠加,再按工件的重要程度调整。把余量当成一个拍出来的整数,是这个环节***常见的错误。
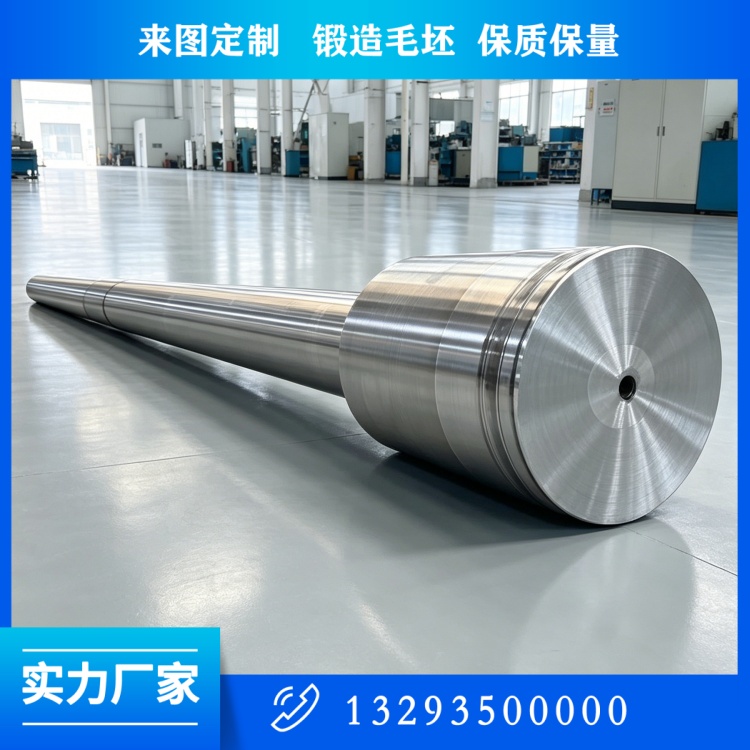
余量偏大的代价比想象中高。大轴的材料费和锻造费都按重量计,余量每增加几毫米,直径一米以上的轴锻件重量就上去不少;加工工时也随之增加,车掉的都是钱。更要紧的是,余量过大意味着把表层较好的组织全部车掉,露出更深层的材料,如果心部组织本来就不均匀,反而暴露出更多问题。有余量不等于有保障,合理的余量才是保障。
余量偏小的风险则更直接。轴锻件难免有弯曲,弯曲量超过余量,车到一半就出现一侧见黑、一侧还有黑皮的情况,只能报废或者改小规格使用。脱碳层深度如果没算进去,成品表面残留脱碳,硬度检测不过关,疲劳性能也受影响。所以余量的确定要以后续实测的弯曲量和变形量为依据,不能照搬小件经验。
中心孔是轴锻件加工的基准,也是整根轴精度的起点。通常在轴的两端各钻一个中心孔,作为车削和磨削时的定位基准。中心孔的位置决定了加工出来的外圆相对于什么轴线对称。如果中心孔钻偏了,后面所有工序都建立在错误的基准上,外圆车得再圆,同轴度也是偏的。
中心孔的钻制要在锻件状态下完成,而且要按锻件的实际轮廓找正,不能直接按毛坯外形分中。对大轴,通常先用划线和测量确定坯料的实际中心,再钻中心孔,钻完后检查中心孔与外圆的相对位置。有的车间图省事,按两端外圆直接对中钻孔,一旦坯料有弯曲,中心孔就落在弯曲的弦上,加工余量分布必然不均。
中心孔本身的质量也有要求。孔壁要光、锥面要正、深度要够,否则在重切削时***受力不均,工件会产生振动,加工出来的表面出现波纹。大轴加工时间长,中心孔一旦磨损或者变形,加工到后半段精度就下来了,中间还要停下来修中心孔。这道工序看着简单,实际上影响整条加工线的稳定性。
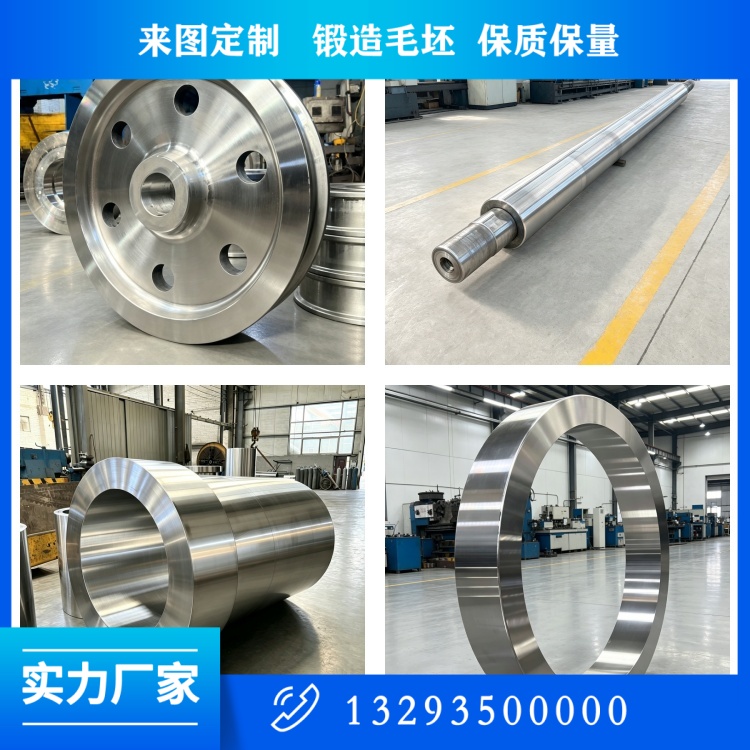
交货状态要在协议里明确。常见的几种:黑皮交货,只做锻造和热处理,不加工;粗车交货,车出基本轮廓,留精加工余量;调质加精车交货,硬度、尺寸、表面都做到位,用户直接装用;也有要求粗车后探伤、探伤合格再精车的分阶段交货。不同状态对应的检验项目、责任划分和价格都不一样,写模糊了,验收时必然扯皮。
表面质量与疲劳寿命直接相关。轴在运转中承受交变应力,表面的一道刀纹、一个尖角、一处划伤,都可能成为裂纹源。车削时进给量偏大留下的螺纹状刀纹,在放大镜下就是一圈圈应力集中线;过渡圆角处如果留下接刀痕,疲劳寿命会明显下降。所以精加工要控制进给、保证圆角光滑,必要时增加抛光或者滚压工序。
尺寸公差与形位公差要分清。直径公差管的是尺寸,同轴度、圆度、圆柱度、跳动管的是形状和位置。轴类件的失效和装配问题,很多时候不是直径超差,而是形位公差没控制住:看着尺寸都对,装上去却振动、偏磨。检验时两者都要测,不能只卡直径。
山西中重重工股份集团公司在忻州定襄做锻件三十年,直径两米、长度十二米、一百二十吨以内的轴锻件,余量按弯曲与变形实测分配,中心孔按坯料实际轮廓找正后钻制,交货状态按用户图纸和技术协议约定,锻造、热处理、机加工、检测一条链走完。轴锻件的精度不是车出来的,是从锻造留余量、钻孔定基准那一刻就开始决定的。
机加工还有一个绕不开的问题:切削应力。车削时刀具对工件施加压力,表层金属产生塑性变形,加工完成后表层存在残余应力,薄壁或者细长轴会因此变形。大轴刚性较好,影响相对小,但长径比大的轴仍然要注意。控制办法包括合理选择刀具角度和切削参数、粗精加工分开、精加工时减小切深和进给,以及在关键工序之间安排去应力。
装夹方式也会把好工件夹变形。三爪卡盘夹持力集中在几点,薄壁处容易压出椭圆;长轴一端卡盘、一端***,如果***顶得太紧,轴会产生轴向弯曲。对精度要求高的轴,常用中心架或者跟刀架支撑,支撑点的位置和压力要调整到位。加工过程中还要注意热变形,长时间连续切削,工件温度升高,测量出来的尺寸偏大,冷却到位后再测就小了。
锻件与成品之间的接口,往往在图纸上只有一行字:锻件按图纸加工,余量按标准。这行字背后是两家的责任划分。比较稳妥的做法是提供锻件图,标明余量、中心孔位置、允许的弯曲量和探伤区域,让锻造方和加工方在同一张图上对接。锻件图不明确,加工方按成品尺寸反推余量,遇到弯曲或者偏心就只能临时加余量或者报废,两头都受损。
检验环节要跟上。粗加工后测壁厚和同轴度,精加工后测直径、圆度、跳动和表面粗糙度,关键尺寸用三坐标或者专用量具复核。测量要在恒温或者温度稳定后进行,大轴的尺寸对温度敏感,车间温度和工件温度不一致,测出来的数据没有可比性。把这些细节固定成检验规程,尺寸争议会少很多。
 关注公众微信号