轴锻件锻造成型工艺解析:锻造比、金属流线与核心工序
轴锻件作为重载装备的传动与承载核心,其内部质量直接决定整机寿命。锻造成型是重塑金属内部组织、决定轴锻件性能的根本工序,锻造比、金属流线、成型工艺参数的科学控制,是轴锻件质量的核心逻辑。很多人认为轴件锻造只是简单地将坯料拉长,实际上,从钢锭投入到轴件毛坯成型,需要经过镦粗、拔长、整形成型等多道工序,每一道工序的参数控制,都直接影响轴锻件的内部致密度、晶粒状态与金属流线分布。山西中重重工集团公司深耕轴锻件制造,依托专业锻压设备与工艺团队,完整掌握轴锻件锻造成型关键技术,为电力、矿山、船舶等装备行业提供高品质轴锻件产品。
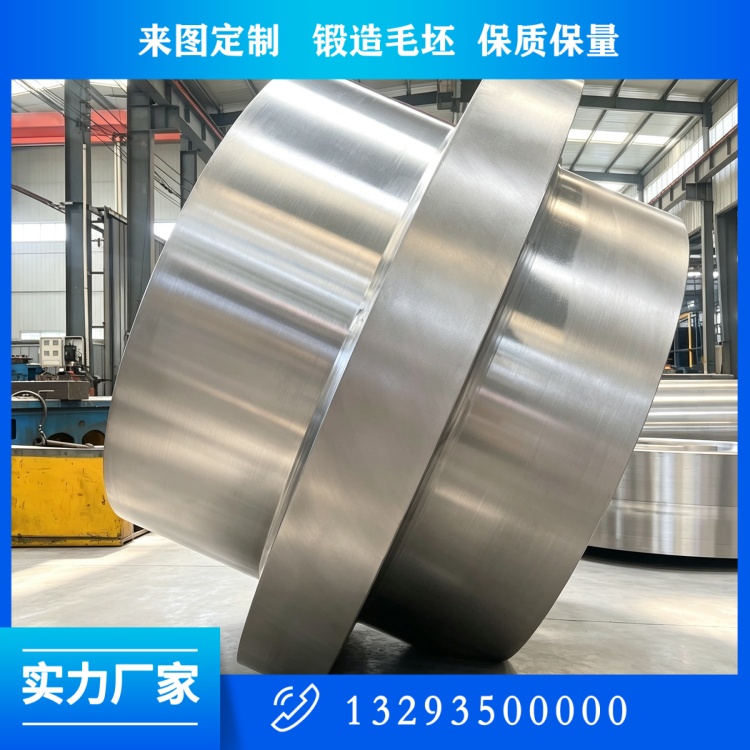
锻造比是轴锻件内部质量的关键指标,指锻造前后坯料截面面积或高度的比值,它直接决定铸态组织能否被充分破碎、内部疏松能否被压实焊合。钢锭内部是粗大的树枝状铸态晶粒,夹杂着缩孔、疏松、气孔等原生缺陷,只有通过足够大的塑性变形,才能将这些缺陷打碎、压实、焊合,获得致密、均匀的锻态组织。轴锻件锻造比不足,钢锭原始粗大晶粒无法充分破碎,心部疏松无法压实,轴件在交变载荷下极易从心部缺陷位置萌生疲劳裂纹,造成断轴事故。不同工况轴件对锻造比要求不同,普通传动轴锻造比通常不低于 3,大型重载轴件、高安全等级轴件锻造比要求提升至 4 以上,充分保证轴件从中心到表面全截面锻透,避免出现表层变形充分、芯部组织疏松的行业通病。山西中重重工集团公司在工艺设计阶段,结合轴件材质、尺寸、服役工况,科学计算并严格管控锻造比,确保每一件轴锻件内部组织充分致密。
金属流线是轴锻件的另一项核心质量指标。金属在锻造轴过程中沿变形方向流动,杂质、偏析、晶界会沿流动方向呈纤维状排列,形成金属流线。轴锻件承受的主要载荷是轴向扭矩与弯曲应力,因此要求金属流线沿轴线方向连续分布,且流线方向与主受力方向一致。流线连续完整,轴件抗疲劳、抗冲击性能显著提升;流线被打乱或切断,轴件强度与韧性会大幅下降,裂纹容易沿流线紊乱区扩展。拔长工序是形成轴件轴向流线的关键环节,通过沿轴向反复镦粗、拔长,保证流线沿轴线均匀分布。山西中重重工集团公司在锻造操作中,严格执行 “镦粗 — 拔长” 交替工艺,保证轴件全长流线连续、方向一致,提升轴件服役可靠性。
轴锻件锻造成型核心工序主要包括坯料加热、镦粗、拔长、整形成型。坯料加热是锻造的前提,采用分段梯度升温,低温区慢速升温消除坯料内外温差,防止热应力裂纹,达到锻造温度区间后充分保温,保证坯料整体温度均匀、塑性良好。镦粗工序将坯料轴向压缩、横截面增大,压实钢锭心部疏松、打碎粗大铸态晶粒,为后续拔长奠定基础。镦粗变形量不足,心部压实效果差;变形量过大,坯料表面易产生横向裂纹,需要合理控制。拔长工序是轴件成型的主工序,通过压机分段下压,沿轴向延展坯料、缩小截面,逐步成型轴件主体,同时形成连续轴向金属流线。拔长过程严格控制每道次压下量,防止局部变形过大产生折叠、裂纹;实时监控坯料温度,接近终锻下限及时回炉保温,禁止低温强行锻打。整形工序用于修正轴件外形尺寸、台阶结构,保证毛坯形状与尺寸精度,为后续机加工预留合理余量。
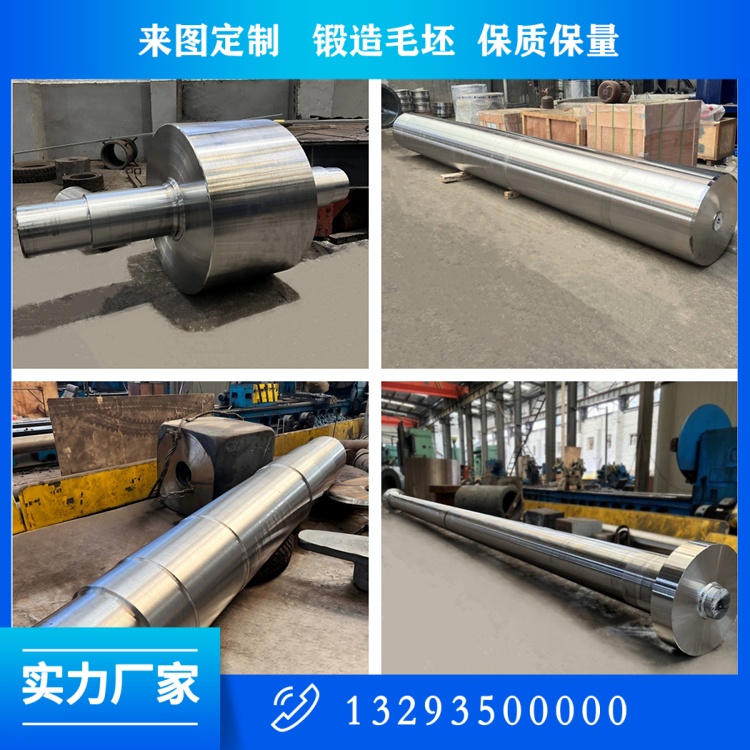
轴锻件锻造过程还需要重点管控加热温度、终锻温度与变形均匀性。加热温度过高,晶粒急剧长大,轴件冲击韧性下降;温度过低,材料塑性不足,锻造易产生撕裂。终锻温度同样关键,温度过低强行锻打会致轴件开裂。变形均匀性方面,长轴件拔长过程需保证全长变形一致,避免出现局部未锻透、截面尺寸偏差。锻造完成后,轴件毛坯需按材质要求缓慢冷却,释放锻造应力,避免快速冷却产生裂纹。
锻造完成后的轴锻件,还需经过热处理优化组织性能、精加工保证尺寸精度、无损探伤排查内部缺陷,才能成为合格成品。但锻造成型是质量基础,若锻造比不足、流线紊乱、内部缺陷未压实,后续热处理与机加工都难以补救。因此锻造环节的质量管控,是轴锻件制造的重中之重。山西中重重工集团公司在锻造阶段严格执行工艺纪律,技术人员全程跟踪记录加热曲线、锻造参数、压下量,通过锻造仿真提前预判变形缺陷,优化工艺参数,稳定轴锻件内部质量。
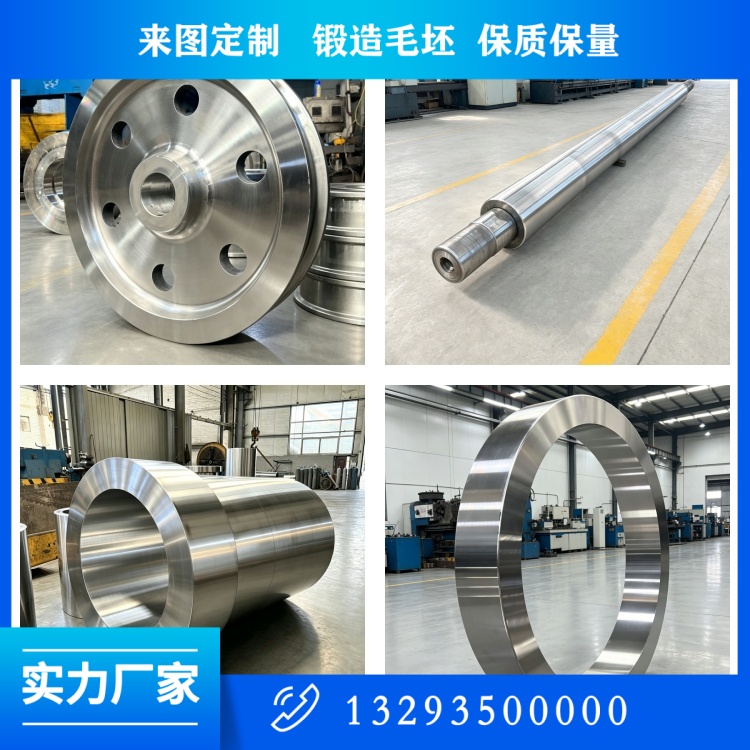
锻造工艺的成熟度,体现一个锻造企业的技术水平。山西中重重工集团公司依托多年轴锻件制造经验,持续优化锻造工艺体系,针对不同材质、不同尺寸轴件制定差异化锻造方案,攻克大直径、超长轴件锻造难题。企业坚持质量***,从锻造源头严格把控轴锻件内部质量,为电力、矿山、船舶等装备企业提供组织致密、流线连续、性能稳定的高品质轴锻件,助力高端装备长期稳定运行。
 关注公众微信号
