空心轴与细长轴锻件制造难点及工艺方案
在轴锻件家族中,空心轴与细长轴是两类工艺难度较高、应用又十分广泛的特殊轴型。空心轴凭借轻量化、高刚性、可通冷却介质等优势,广泛用于船舶螺旋桨轴、大型电机轴、传动空心轴等场合;细长轴(长径比大的轴件)则用于卷筒轴、长传动轴、拉杆等结构。空心轴与细长轴的共同特点是截面薄或长度长,锻造与热处理、机加工过程极易发生变形、开裂、壁厚不均等缺陷,制造难度远高于普通实心短轴。山西中重重工集团公司深耕轴锻件制造,针对空心轴与细长轴建立了专项工艺方案,为船舶、电力、矿山等装备行业提供高品质特殊轴锻件产品。
空心轴锻件制造的核心难点在于内孔成型与壁厚均匀性控制。空心轴在保证承载能力的前提下减轻重量,内孔成型工艺分为冲孔扩孔与机加工成型两类。锻造阶段直接冲孔、扩孔,可以形成连续的内孔金属流线,但大直径、深内孔成型难度大,冲孔偏心、壁厚不均、内孔壁撕裂是常见缺陷。冲孔偏心会导致空心轴壁厚不均匀,运行过程产生附加动不平衡载荷;壁厚不均还会造成轴件截面刚度差异,影响传动稳定性。另一类方案是先锻造实心轴坯,再通过深孔钻、镗削加工内孔,这种方案内孔尺寸精度高、表面质量好,但金属流线被切断,且深孔加工难度大、周期长。空心轴选材与工艺设计,需综合承载要求、轻量化需求、内孔精度要求综合权衡。山西中重重工集团公司在空心轴项目前期,结合客户工况与图纸,评估冲孔扩孔与机加工内孔两种方案的适用性,推荐***优工艺路线。
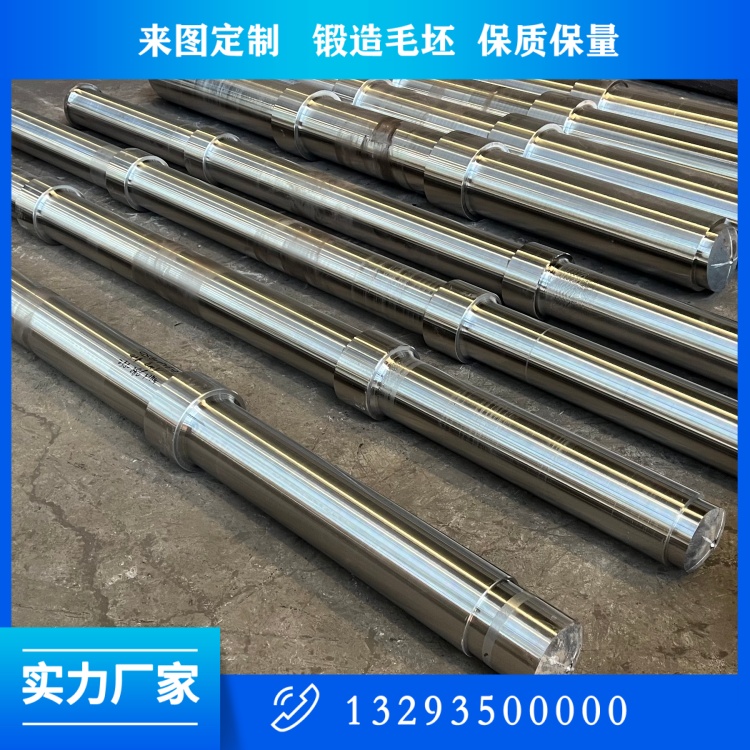
细长轴锻件的核心难点在于直线度与变形控制。细长轴长径比大,刚性差,在锻造轴、热处理、机加工过程中极易因自重、应力释放发生弯曲变形。锻造阶段,长轴拔长过程中坯料悬空部分易下坠弯曲,需要操作机合理支撑、分段锻打、及时校正;热处理阶段,细长轴高温状态刚性更低,自重弯曲风险加大,需采用专用吊装与支撑工装,控制装炉摆放方式,减少弯曲变形;机加工阶段,细长轴切削受力、顶紧力不当都会造成让刀与弯曲,需采用中心架支撑、合理选择切削参数,保证直线度。细长轴直线度超差,装配后会产生附加交变载荷,加速轴承磨损与轴件疲劳失效。
空心轴与细长轴在热处理环节都面临较大挑战。空心轴壁薄,淬火冷却速度快,变形与开裂风险高,需控制冷却方式与冷却速度,采用可控冷却工艺;细长轴热处理变形控制是核心,采用垂直吊装或专用工装支撑,缓慢升温冷却,减少热应力变形。山西中重重工集团公司针对两类轴锻件制定专项热处理方案,通过热处理仿真模拟温度场与变形趋势,优化保温时长、冷却速率与装炉方式,减少热处理变形与开裂风险。热处理完成后,对轴件进行校直修正,采用压力校正与加热校正结合的方式,保证直线度满足图纸要求。
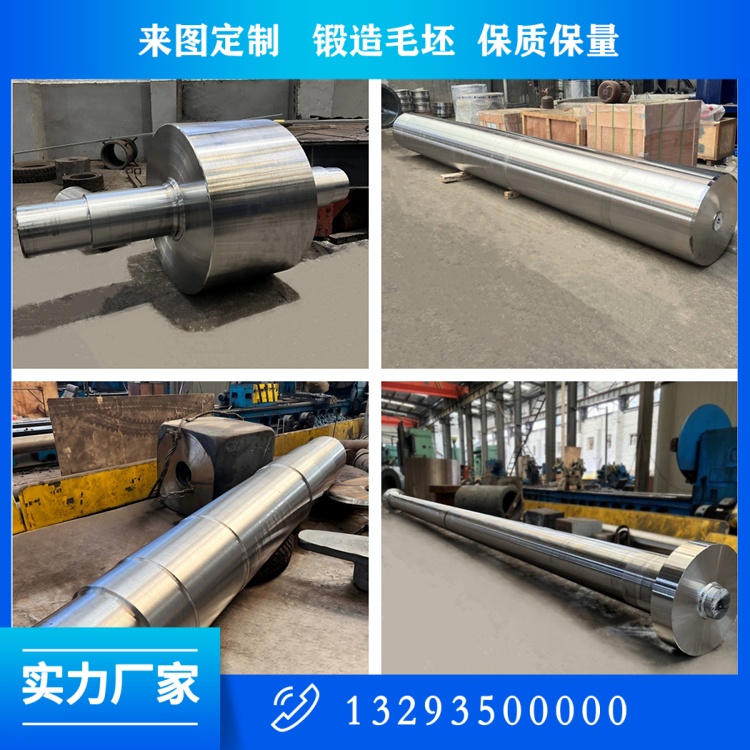
空心轴与细长轴的机加工同样是技术难点。空心轴内孔加工采用深孔钻、镗床,保证内孔圆度、直线度与表面质量;细长轴外圆加工采用数控车床配合中心架,合理控制顶紧力,分段加工,防止让刀与振动。精加工过程注意切削应力释放,高精度轴件采用 “粗加工→去应力→精加工” 工艺路线,降低残余应力引发的时效变形。精加工完成后,对轴件进行尺寸全检,检测外径、内孔、圆度、圆柱度、直线度、同轴度等形位公差,全部达标方可交付。
在材料选择上,空心轴与细长轴同样需要结合工况。船舶空心轴多选用高强度合金钢或耐蚀不锈钢;细长传动轴多选用合金结构钢,通过调质处理获得良好综合性能。空心轴与细长轴的锻造比要求同样严格,保证内部组织致密、流线连续,提升抗疲劳与抗冲击性能。
山西中重重工集团公司建立了空心轴与细长轴的专项工艺管控体系。项目投产前,技术团队结合轴件尺寸、长径比、壁厚、材质,模拟锻造变形、热处理变形趋势,预判弯曲、壁厚不均、开裂风险,制定专项防控方案。生产阶段,锻造、热处理、机加工各环节严格执行工艺纪律,全程记录工艺参数。成品交付阶段,提供完整探伤、理化检测报告,配合第三方监检。针对客户图纸中不利于成型、易变形的结构,技术团队可提前介入优化,在不改变使用性能前提下,降低制造难度、减少变形风险。
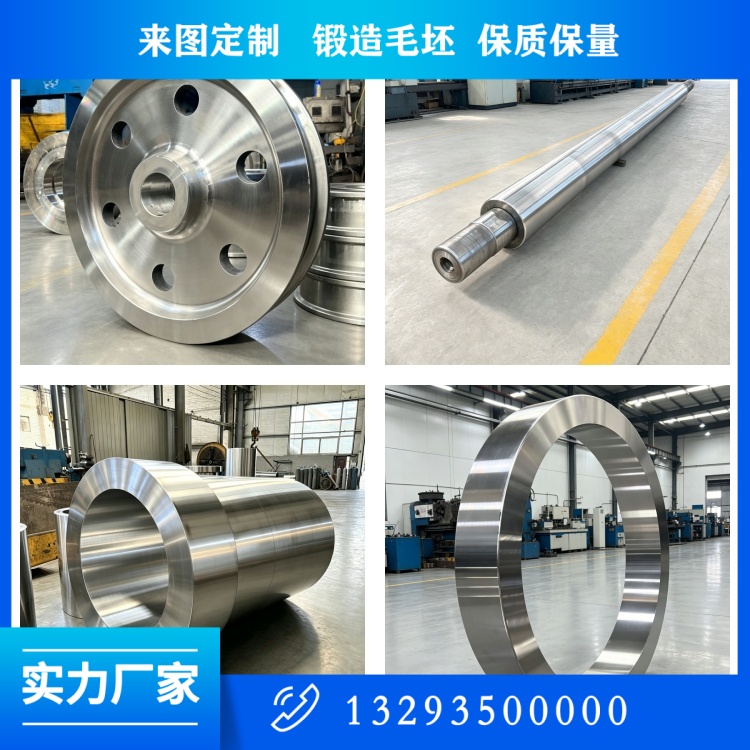
空心轴与细长轴虽然制造难度大,但在轻量化、长跨距传动等场合优势明显,市场需求持续增长。山西中重重工集团公司持续优化空心轴与细长轴锻造、热处理、机加工工艺,升级专用工装与加工设备,攻克各类高难度轴件制造难题,为船舶、电力、矿山等装备企业提供稳定可靠的空心轴与细长轴锻件产品,助力高端装备实现轻量化与长寿命目标。
 关注公众微信号
