轴锻件自由锻成型核心工艺 —— 锻造比、拔长与整形全流程管控
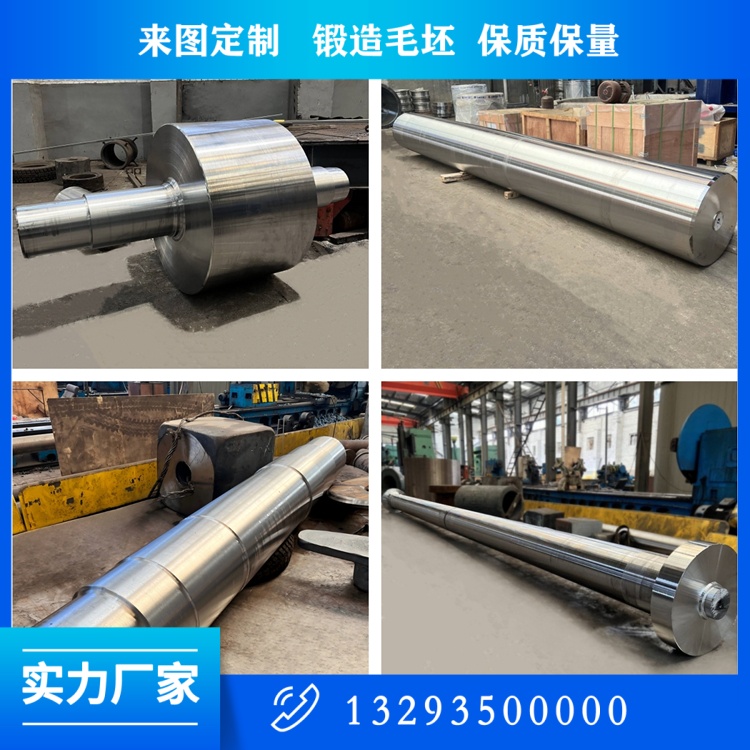
轴锻件是重型装备中承担扭矩、弯曲载荷与交变冲击载荷的核心转动部件,广泛应用于风电、冶金轧机、船舶动力、矿山设备、石油化工压缩机等领域。与直接使用轧材棒料加工的轴件相比,锻造轴锻件依靠钢锭经过多道次塑性变形,打碎铸态组织粗大晶粒,压实钢锭内部原生的疏松、缩孔、微气孔等缺陷,形成沿轴向连续完整的金属纤维流线,在交变循环载荷工况下抗扭、抗弯、抗疲劳性能优势突出,这正是重载装备优先选用锻造轴锻件的根本原因。山西中重重工集团公司以大型自由锻成型能力为核心,为各行业持续供应高可靠性轴锻件产品。

一、锻造比是轴件质量的量化核心
锻造轴锻件热锻成型有三大核心目标:焊合钢锭铸态疏松、缩孔、微小孔洞等原生缺陷;打碎粗大铸态树枝晶,均匀细化全截面晶粒;塑造沿轴身、轴肩、法兰连续完整的金属流线,提升主轴抗扭、抗弯、耐疲劳性能。锻造比是衡量变形程度与缺陷焊合效果的核心量化指标,定义为坯料锻造前后横截面积的比值。
行业标准 GB/T 6402、JB/T 1265 对锻造比有分级要求:通用工程机械轴总锻造比不低于 3.0;风电主轴、冶金轧机重载轴总锻造比不低于 3.5;火电汽轮机转子、核电主轴等高安全等级部件总锻造比不低于 6.0。锻造比不足会导致钢锭心部变形量缺失,疏松缺陷无法完全焊合,超声波探伤内部缺陷超标;锻造比过高则会造成晶粒过度破碎、轴件韧性下降,同时增加锻造火次与生产成本,需根据轴件工况***匹配变形参数。
二、双向镦粗工序与缺陷防控
镦粗是轴锻件***道塑性变形工序,轴向压缩坯料、径向扩大截面,大幅度压实钢锭心部集中疏松,是消除铸态内部缺陷的关键步骤,重载转子轴统一采用两次双向镦粗工艺。
镦粗变形量需量化管控:单次镦粗将坯料原始高度压缩至二分之一至三分之一,单次镦粗比控制在 2.5 至 3.0;直径 600 毫米以上的大型转子轴采用两次镦粗,单次变形量降低至 40%,两次镦粗中间回炉补热,避免单次大变形产生侧表面纵向裂纹。工装方面,上下大平面平砧需提前预热至 200℃以上,防止坯料表层骤冷硬化;坯料***放置于砧面中心,保证同轴度,偏心镦粗会造成轴坯单边壁厚偏差,后续拔长难以校正。镦粗过程分多道次缓慢下压,单次压下量不超过坯料直径的 15%,实时观察坯料外形,单边鼓胀立即调整对中位置。镦粗完成后坯料整体滚圆,高压水冲除全部表层氧化皮,温降超标的坯料强制回炉重新保温。
三、多道次分段拔长决定组织均匀度
镦粗完成后的饼状坯料经冲孔(空心轴)或直接夹持(实心轴)进入拔长工序,依靠油压机平砧分段往复锻打,逐步拉长坯料、缩小截面,成型轴件基础圆柱毛坯。拔长工艺直接决定轴身全长晶粒均匀性与金属流线完整性。
分级多火次拔长是基本遵循:禁止单次大变形一次性拔长成型,每火次截面变形量控制 15% 至 25%,直径 500 毫米以上大截面轴件单火次变形量不超过 15%;每完成一段拔长,坯料回炉保温透烧恢复塑性,再开展下一火次变形,总拔长火次 4 至 10 次,依据轴件总长、截面直径差调整。
宽平砧优化工艺同样关键:选用宽幅平砧,砧宽比控制在 0.7 至 0.9,坯料每锻打一次旋转 22.5 度均匀送进,保证轴身圆周每一处获得均等塑性变形;窄砧锻打易造成轴件局部欠锻、轴身纵向力学性能离散,宽砧工艺可将全长硬度差值控制在 HB15 以内。拔长过程搭配数控操作机,激光测距仪分段检测轴身直线度,通用轴件直线度偏差不超过 0.1 毫米每米,风电、火电转子轴不超过 0.05 毫米每米。金属流线管控需匀速缓慢分段拔长,保证金属沿轴向平滑流动;流线紊乱的轴件疲劳强度下降 30% 以上,长期交变载荷工况极易提前疲劳断裂。
四、分段压肩、法兰成型与终锻整形
基础圆柱毛坯完成拔长后,采用专用圆弧压肩工装分段锻打轴肩、法兰盘,成型阶梯轴功能结构。此工序是应力集中高发区域,工艺管控直接决定主轴使用寿命。压肩温度门槛方面,坯料表面温度不得低于 900℃,合金钢、不锈钢压肩温度提升至 950℃以上,弥补低温塑性不足;轴肩过渡圆角不得小于图纸设计值,工装统一加大圆角半径,避免尖锐直角产生应力集中;锻打时分多道次渐进压肩,禁止一次性强力挤压成型。法兰位置分段局部镦粗扩径,分 3 至 5 道次小变形锻打,法兰端面平整无凹凸,法兰与轴身衔接位置流线连续包裹。
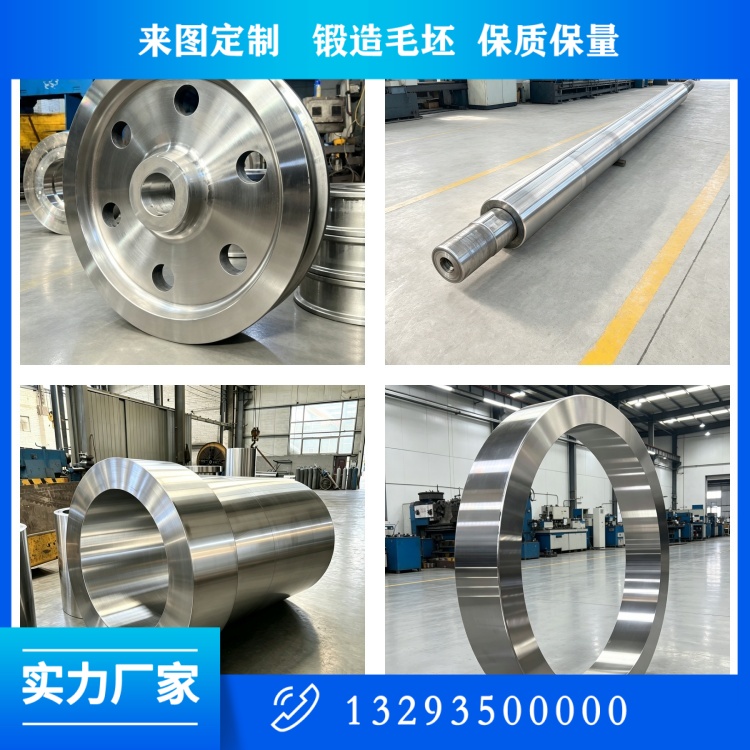
全部工序完成后进入高温整体整形工序,轴坯保持高温状态下全长度滚圆、校正直线度。终锻温度是锻造工序不可突破的红线:碳素钢轴不低于 800℃,42CrMo、34CrNiMo6 风电主轴不低于 820℃,30Cr1Mo1V 火电转子轴不低于 850℃,316L 不锈钢耐腐蚀轴不低于 880℃。整形完成的轴锻件标记***锻造编号,转运热处理车间,禁止露天长时间自然冷却。
整套自由锻工序依靠分级小变形、多火次透烧锻打,实现轴件全截面均匀锻透,从成型环节保障轴锻件内部组织、外形直线度双达标,是高端重载主轴区别于普通轴件的核心工艺壁垒。山西中重重工集团依托成套油压机与锻造操作机组合,持续为风电、冶金、船舶等领域交付大型轴锻件。
 关注公众微信号