大型轴锻件全流程制造与质量管控 —— 从选材到检测
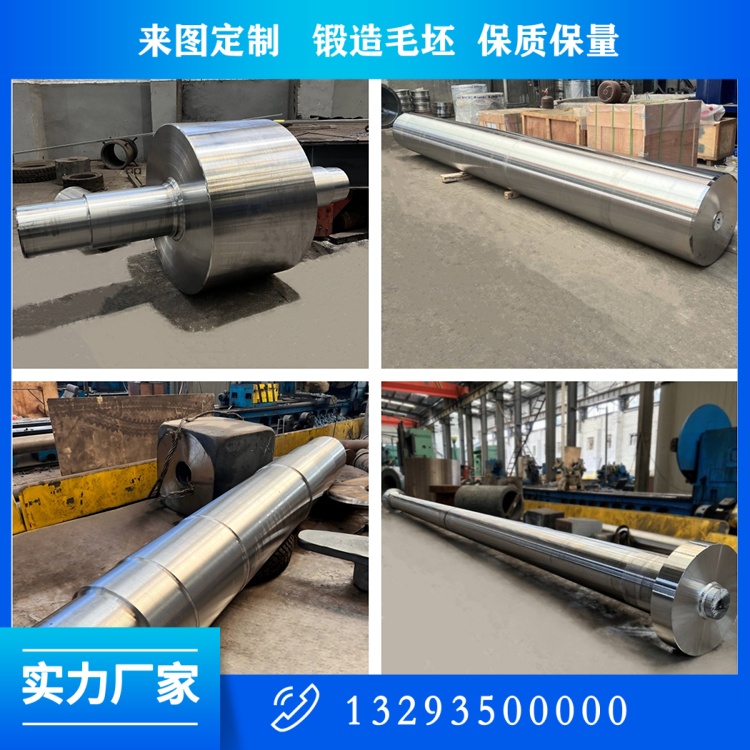
轴锻件是重型装备中承担扭矩、弯曲载荷、交变冲击载荷的核心转动部件,广泛应用于风电、冶金轧机、船舶动力、矿山设备、石化压缩机、火电电机转子等诸多工业领域,单件重量跨度较大,从几百公斤到上百吨级别均有成熟产品覆盖。一套完整的大型轴锻件生产链条,涵盖原材料复验、钢锭下料、加热、多火次锻造、锻后缓冷、热处理、粗加工、矫直、精加工、无损探伤、理化检验、成品终检等多道工序,任何一道工序参数管控不到位,都可能造成轴件弯曲变形、内部缺陷超标、力学性能离散波动、疲劳服役寿命缩短等质量问题。山西中重重工集团公司以全链条工艺能力,确保每一件轴锻件稳定可靠。

一、原材料管控是质量***道关口
大型重载轴锻件普遍采用 LF+VD 真空精炼钢锭,通过真空脱气降低钢液内部氢、氧含量,减少氢致白点、夹杂物超标风险。入厂后需完成光谱化学成分复核、钢锭外观检查、低倍组织抽检,严格管控硫磷有害元素占比,非金属夹杂物级别满足对应行业标准要求。
不同工况选用材质差异明显:普通传动轴多选用 45#、42CrMo 材质;重载冲击工况选用 35CrMo、34CrNiMo6;低温风电主轴普遍采用 18CrNiMo7-6;腐蚀工况则选用各类不锈钢、双相钢材料。原材料选型不仅要考虑强度硬度指标,还要结合锻件截面厚度评估淬透性。大截面锻件如果钢材淬透性不足,即便热处理工艺执行到位,轴件心部也很难达到设计力学性能,实际运行中容易出现早期失效。
二、锻造加热与成型环节管控
锻造轴加热环节需把控升温速率、始锻温度、终锻温度三大核心参数。大型钢锭截面厚,升温速度过快会造成内外温差过大、产生巨大热应力,引发钢锭内部开裂。合金钢钢锭要分阶段升温,低温区间慢速升温,高温保温阶段保证钢锭内外温度均匀。始锻温度根据钢种特性合理设定,碳钢一般 1150℃至 1220℃,合金钢大多控制在 1100℃至 1180℃区间;终锻温度不能过低,避免材料塑性变差、锻造过程产生内部微裂纹,合金钢终锻温度通常不低于 800℃。
锻造成型主流采用自由锻工艺,工序包含镦粗、拔长、分段精整、切头。镦粗工序压实钢锭心部缺陷,拔长实现轴向延伸,行业普遍要求总锻造比不低于 3 至 4,关键受力区域局部锻造比达到 4 至 6,保证铸态组织充分锻透,金属纤维流线沿轴身走向连续分布。针对阶梯轴、变径轴类产品,采用分段锻打成型,预留合理的机加工余量,兼顾外形轮廓与直线度,为后续机械加工预留可靠基准。
三、锻后冷却与热处理
锻后冷却极易被忽视却至关重要。大截面合金钢轴锻件蓄热大,如果直接露天空冷,内外冷却速率差异巨大,会产生很高残余应力,造成轴件弯曲甚至表面裂纹,同时氢元素来不及析出,埋下白点缺陷隐患。碳钢轴锻件可依据截面尺寸选择堆冷;合金钢大型轴锻件优先采用缓冷坑或保温炉缓慢降温,按钢种设定冷却速率,一般合金钢控制在 20℃至 30℃每小时,让锻造应力逐步释放、氢原子充分扩散逸出。锻件完全冷却后,多数产品安排去应力退火预处理,进一步释放锻造残余应力、均匀金相组织、降低毛坯硬度,为后续调质热处理打下良好组织基础。
热处理是决定轴锻件***终综合力学性能的核心工序。绝大多数重载轴锻件采用调质工艺,即淬火加高温回火:淬火得到马氏体组织,经高温回火后转变为回火索氏体,实现强度、塑性、冲击韧性均衡匹配。大截面轴锻件的热处理难点在于淬透性,表层冷却速度快、心部冷却速度慢会形成性能梯度,需结合截面厚度选择淬火介质,小截面轴可水淬油冷,大截面合金钢轴更多采用聚合物淬火介质、水雾控冷,平衡淬硬深度与开裂风险。回火阶段控制炉温均匀性,长轴锻件尽量采用悬挂装炉,减少自重带来的弯曲变形;每一批次产品配备随炉试棒,跟随锻件经历完整热处理曲线,确保理化检测结果真实反映锻件本体性能。热处理完成后轴锻件普遍会出现不同程度弯曲,需开展矫直作业,重要轴锻件矫直后追加去应力回火,消除矫直应力,防止后续加工或服役过程中再次弯曲变形。
四、机械加工与质量检测
机械加工分为粗加工、矫直复检、精加工。粗加工去除大部分锻造余量,释放内部残余应力,暴露锻件表面缺陷,并为无损检测创造平整检测面;精加工严格按图纸控制轴颈尺寸公差、同轴度、圆度、直线度,各台阶过渡圆角严格执行设计要求,避免尖角造成应力集中。加工过程管控切削参数,防止切削裂纹、磨削烧伤,磨削烧伤会在轴件表面形成不良组织、成为疲劳失效源头,对高速转动轴件危害极大。
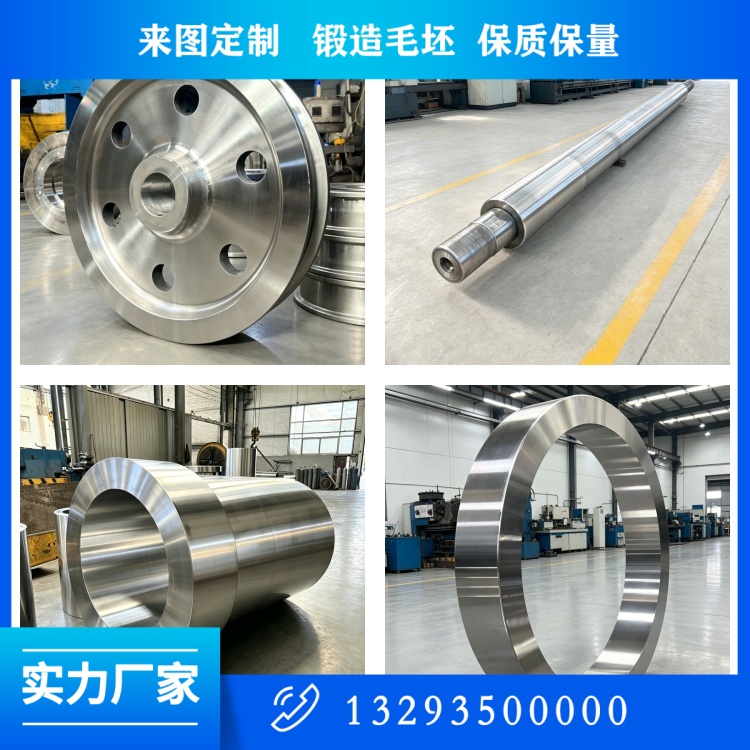
质量检测贯穿生产全流程,形成多级检测机制:毛坯阶段预探伤,粗加工完成二次探伤,精加工成品开展复合无损检测。超声波探伤排查内部疏松、夹杂、裂纹等体积缺陷;磁粉探伤筛查表面和近表面微裂纹;不锈钢腐蚀工况产品增加渗透探伤。理化实验室完成拉伸试验、常温及低温冲击试验、硬度检测、金相晶粒度、非金属夹杂物评级;尺寸与形位公差采用量具、三坐标设备检测,高速旋转轴件还需做动平衡校验。国内执行 GB/T 6402—2023 轴类锻件技术条件与 NB/T 47013 无损检测标准,风电、船舶等领域还需满足行业专项规范,全套检测报告随产品交付,实现产品质量可追溯。
轴锻件制造是材料、锻造、热处理、机加工、检测多学科交叉的领域,每一环节环环相扣。只有把原材料管控、锻造变形量、温度制度、冷却节奏、热处理参数、加工工艺、无损检测全部落实到位,才能产出性能稳定、运行可靠的轴锻件产品,保障下游成套装备长期安全稳定运行。
 关注公众微信号