轴锻件金属流线组织与疲劳性能的内在关系
金属流线是轴锻件内在质量的核心标志,也是决定其抗疲劳性能的关键因素。锻造过程中,金属在高温塑性变形下沿变形方向发生定向流动,晶粒被拉长并沿受力方向排列,形成连续的纤维状组织,即金属流线。流线分布是否合理、是否连续完整,直接关系轴件在交变载荷工况下的疲劳寿命。

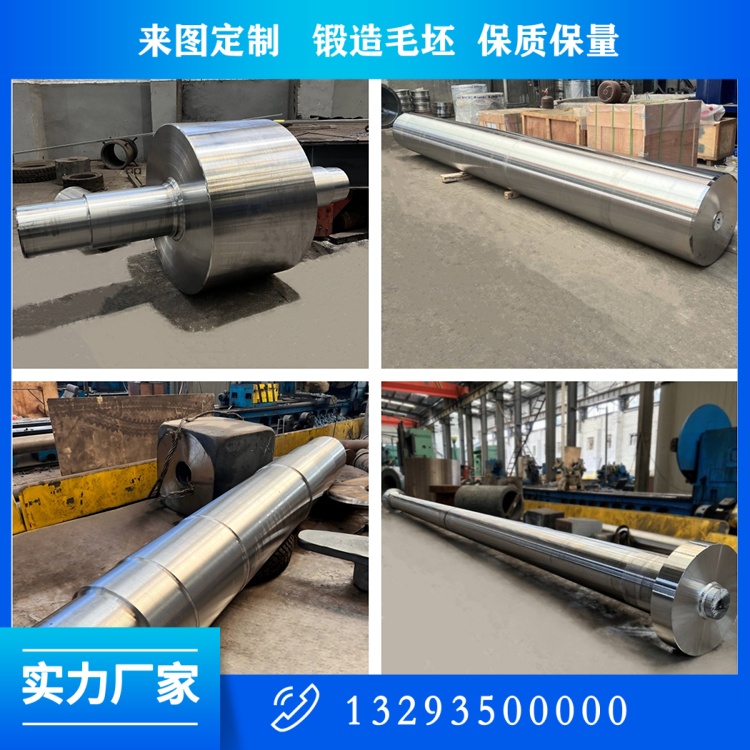
锻造轴锻件承受的主要载荷是扭矩、弯矩与交变冲击载荷,其金属流线应沿轴身轴向连续分布,与主应力方向保持一致。整体锻造成型时,坯料经镦粗、多道次拔长、压肩、滚圆等工序,金属沿轴向平滑流动,轴身、轴肩、法兰过渡位置的流线无切断、无断层,受力时应力可沿纤维均匀分散,大幅降低裂纹萌生概率。这种连续完整的流线组织,是锻造轴锻件区别于轧材加工轴件的根本优势。
流线被切断或发生紊乱缠绕,会显著削弱轴件的抗疲劳能力。行业经验表明,流线紊乱的轴件疲劳强度可下降 30% 以上,在长期交变载荷工况下极易提前疲劳断裂。导致流线缺陷的原因包括:单次大变形拔长破坏金属流动连续性、压肩工装圆角过小造成金属折叠、低温锻造使塑性不足导致流线断裂等。因此,轴锻件锻造必须坚持分级小变形、多火次透烧锻打的原则,保证金属沿轴向平滑流动。
锻造比是控制流线质量的核心参数。足够的锻造比能保证金属充分流动、流线沿轴身连续排列;锻造比不足则流线不完整,轴件承载能力下降。行业标准对不同工况轴件提出分级锻造比要求,通用工程机械轴总锻造比不低于 3.0,风电主轴、冶金轧机重载轴不低于 3.5,高安全等级部件不低于 6.0。宽平砧工艺与坯料旋转送进的组合,能保证轴身圆周每一处获得均等塑性变形,使流线均匀连续分布。
金属流线的质量可通过低倍组织检验与酸浸试验进行验证。将轴件横截面或纵截面取样,经磨削、酸浸后观察流线走向与分布,判定是否连续、是否沿受力方向合理排列。核电、风电主轴等关键部件对流线要求更为严格,需确保流线无切断、无紊乱、无折叠痕迹。
流线组织与疲劳性能的紧密关系,决定了轴件锻造必须将流线管控贯穿始终。从镦粗击碎铸态树枝晶、闭合原生气孔,到多道次拔长塑造连续纤维,再到压肩成型时保证过渡位置流线无切断,每一个环节都以塑造完整连续流线为目标。终端整形阶段保持高温状态全长度滚圆、校正直线度,进一步保证流线组织的均匀性。
优良的金属流线组织,使轴锻件在抗扭、抗弯、抗疲劳方面表现出突出优势,能够在交变循环载荷工况下长期稳定运行,满足风电主轴 20 年设计寿命等严苛要求。山西中重重工集团公司在轴锻件生产中始终将流线管控作为核心工艺目标,通过分级小变形、多火次透烧锻打与全程工艺记录,为每一件轴锻件塑造连续完整的金属流线,从根本上保障轴件的疲劳性能与服役可靠性。
 关注公众微信号