轴锻件常见锻造缺陷及预防控制
轴锻件在自由锻成型过程中,因材料、温度、变形量与工装等多重因素交互作用,可能出现各类锻造缺陷。这些缺陷一旦残留到成品中,将成为轴件疲劳失效的源头,直接威胁装备运行安全。系统识别缺陷成因、建立有效的预防与控制手段,是高质量轴锻件生产的关键。山西中重重工集团公司在长期生产中形成了完善的缺陷防控体系。
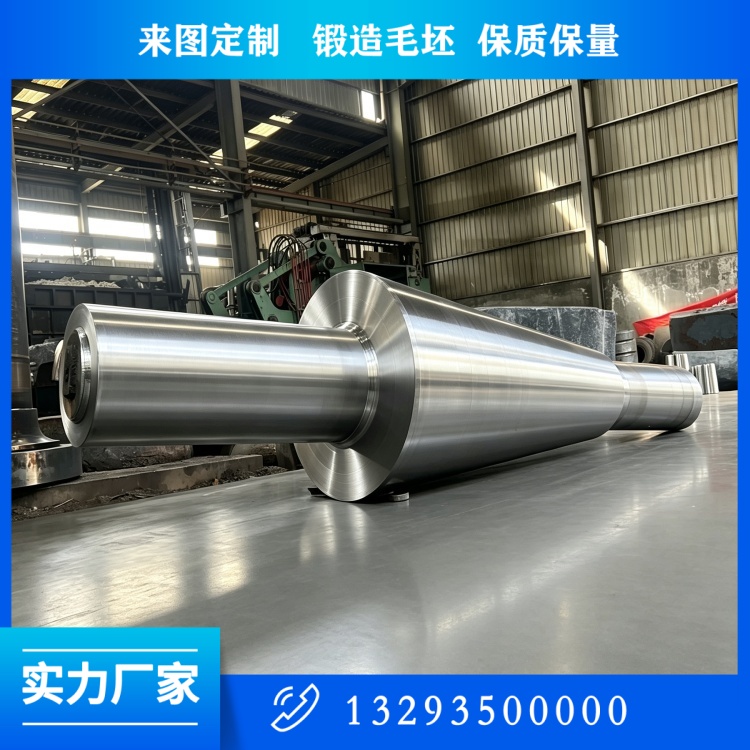
折叠是***常见的表面锻造缺陷之一,多发生于轴肩、法兰等局部变形剧烈的位置。压肩温度过低、单次强力挤压或工装圆角过小,都容易造成表层金属折叠嵌入基体,形成表面开口性缺陷。预防折叠需严格控制压肩温度,合金钢、不锈钢压肩温度不低于 950℃;轴肩过渡圆角不得小于图纸设计值,工装统一加大圆角半径;锻打时分多道次渐进压肩,禁止一次性强力挤压成型。折叠缺陷经磁粉或渗透探伤可发现,一旦检出必须清除或判废,不能带缺陷流入下道工序。
锻造轴裂纹包括镦粗阶段的侧表面纵向撕裂与拔长阶段的内部裂纹。镦粗时坯料表面温度偏低或单次压下量过大,易造成侧表面纵向撕裂;终锻温度过低、材料塑性不足时锻打,则易产生内部微裂纹。预防措施包括严控始锻温度与终锻温度,碳素钢轴终锻不低于 800℃、合金钢不低于 820℃;镦粗分多道次小变形,单次压下量不超过坯料直径的 15%;坯料表面温度低于标准区间立即回炉复热,杜绝低温锻造。锻造裂纹经超声波或磁粉探伤可检出,需按标准判定处理。
白点是合金钢大型轴锻件特有的危害性缺陷,本质是氢元素在钢中析出形成的内部裂纹。钢锭氢含量高、锻后冷却过快导致氢原子来不及扩散逸出,均可能引发白点。预防白点需从源头抓起:大型重载轴锻件普遍采用 LF+VD 真空精炼钢锭,通过真空脱气降低氢含量;锻后采用缓冷坑或保温炉缓慢降温,合金钢冷却速率控制在 20℃至 30℃每小时,让氢原子充分扩散逸出。白点缺陷一旦形成极难消除,必须通过工艺预防坚决杜绝。
锻造比不足是造成内部疏松无法完全焊合的常见问题。锻造比不足时,钢锭心部变形量缺失,原生的疏松、缩孔、微气孔等缺陷不能充分压实焊合,超声波探伤内部缺陷超标。预防措施是严格执行分级锻造比要求,通用工程机械轴总锻造比不低于 3.0,风电主轴、冶金轧机重载轴不低于 3.5,高安全等级部件不低于 6.0,并通过多火次、分级小变形锻造保证全截面充分锻透。
晶粒粗大与偏析同样影响轴件性能。加热温度过高或保温时间过长易造成晶粒粗大,使轴件韧性下降;钢锭原始成分偏析则会造成性能不均匀。控制加热制度、合理控制变形量与终锻温度,配合适当的热处理细化晶粒、均匀组织,是有效改善手段。尺寸类缺陷如直线度偏差、椭圆、弯曲,多由冷却不当或矫直不足引起,需通过缓冷、矫直及矫直后去应力回火加以控制。
锻造全过程需做好工艺记录,加热温度、锻造道次、锻造比、终锻温度、冷却曲线等参数全程可追溯。一旦探伤发现问题,可依据记录定位到具体批次与工艺环节,及时采取纠正措施。通过材料源头控制、温度制度管控、变形量***匹配与多级探伤把关,轴锻件的各类锻造缺陷得到有效预防与控制,为下游装备长期安全稳定运行提供了坚实保障。
 关注公众微信号