台阶轴变径过渡区的成形与同轴度控制
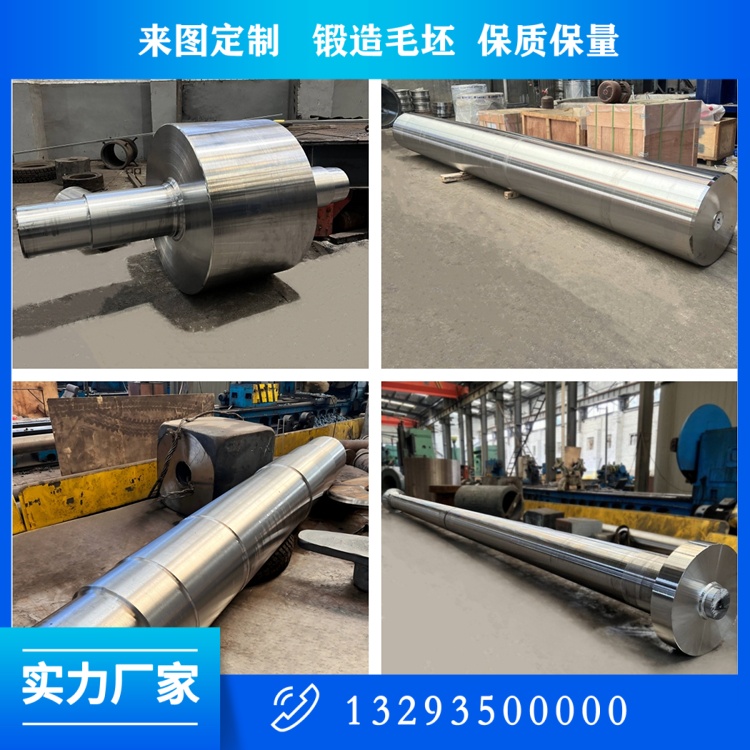
台阶轴是轴锻件里***常见也***难做顺的一类。光看图纸,难点好像是各个台阶的直径和长度;真正做过的人知道,麻烦集中在变径的过渡区。过渡区是截面突变的地方,也是应力集中、流线中断、探伤杂波和机加工让刀***容易同时出现的位置。一根轴锻件的水平,很大程度上体现在这些过渡区做得干不干净。
先说要解决什么问题。轴在服役时,扭矩从一段传到另一段,截面突然变小的地方应力会成倍上升,圆角太小、过渡太陡,疲劳裂纹往往就从这里起。锻造阶段如果过渡区成形粗糙,圆角处流线被切断,形成横向的流线露头,就等于在应力***高处预先埋了一条薄弱带,后面热处理和机加工都补救不了。
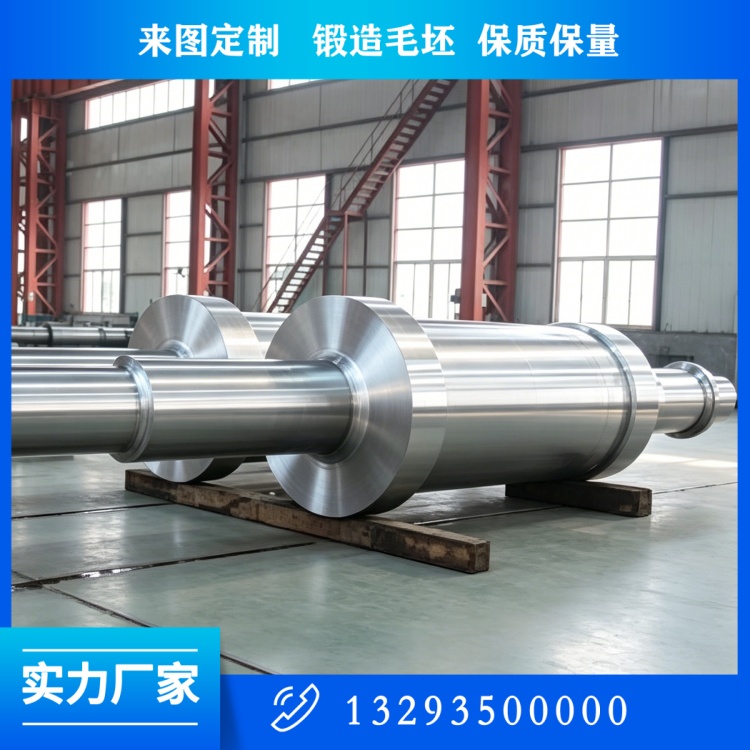
过渡区的成形靠压肩。压肩是在坯料上压出台阶轮廓的关键动作,压肩的位置、深度和角度决定了后续拔长时金属往哪里流动。压肩过浅,台阶位置不准,拔长时金属会从台阶处往回跑,过渡段被拉长;压肩过深,局部变形剧烈,容易在肩部产生折叠或者裂纹。实际操作中通常按图纸放出余量后确定压肩线,用专用压肩砧或者上下平砧配合,一次压不到位就分几次压,避免单次压下过猛。
台阶之间的金属流动是另一个要点。理想的流线应当顺着轴的轮廓连续转弯,在过渡区平滑过渡,不能出现涡流、折叠或者穿晶的横向流线。为了达到这个状态,拔长时要有意识地控制送进量:送进量过大,变形集中在局部,金属向外翻;送进量过小,变形只在表面,台阶根部落不满。经验上把送进量控制在砧宽的合理比例内,配合适当的翻转,过渡区的充填会比较均匀。
同轴度是台阶轴锻件***容易被低估的指标。一根多台阶长轴,如果在锻造过程中每次翻转找正都偏一点,误差会逐火累积,***后出现"弯"和"偏心"。偏心带来的后果很直接:机加工时按外圆找正,中心线偏移,一侧余量够、另一侧不够,车到***后一边见黑一边还有黑皮;如果按中心孔找正,则外圆加工量不均,壁厚偏差大,动平衡也过不了。
控制同轴度,首先要保证每次翻转都回到同一条基准线。坯料在压砧上的摆放要正,不能一头高一头低;长坯料要用支撑架托住,避免自重下垂造成弯曲;每一火结束前留一次轻压整形,把弯曲量收回来。对于长度超过十米的大轴,中间还要安排专门的校直工序,不能等到冷透了再看。
弯曲的测量和校直要形成闭环。锻后测量可以用拉线配合塞尺,也可以用平台加百分表,量出***大弯曲点和方向。校直分热校和冷校:热校在坯料仍有较好塑性时进行,用压机在弯曲的反方向施加压力,逐步逼近;冷校则在室温下压,容易产生新的残余应力和表面裂纹,必须控制压下量,校后安排去应力处理。校直不是把弯压平就完事,压过头会形成反向弯曲,来回折腾反而破坏流线。
余量分配与同轴度是一对互相牵制的参数。余量给得足,偏心一点还能车出来;余量给得紧,公差好看但风险大。合理的做法是按***不利的偏心量加上脱碳层、氧化层和热处理变形量来确定单边余量,而不是照经验一刀切。大轴的余量往往按十几毫米计,这不是浪费,而是为不可预见的弯曲和偏心留出的操作空间。
过渡区在机加工阶段还要再处理一次。轴锻件锻造给出的是带余量的轮廓,***终圆角由车刀成形。这里要注意刀具路径:圆角处切削力变化大,进给稍快就会让刀,形成尺寸超差或者表面波纹。过渡区表面粗糙度不达标,会成为疲劳源,所以精加工时要降低进给、提高转速,必要时增加一道抛光。
探伤在过渡区存在天然盲区。截面突变处声束反射复杂,杂波多,小缺陷容易被淹没。对这一区域,通常要增加探伤方向,用直探头和斜探头配合,必要时用不同频率复探,把杂波和真实缺陷区分开。发现缺陷后能否返修,要看位置和深度,过渡区一般不建议大动,因为这里是应力***高的地方。
山西中重重工股份集团公司做轴锻件三十年,忻州定襄的生产线上,直径两米、长度十二米、一百二十吨以内的台阶轴按工艺卡逐火控制压肩位置和翻转基准,弯度在锻后即测即校,余量按偏心与变形实测分配。台阶轴做得好不好,图纸上看不出来,靠的是过渡区那几毫米的圆角和整根轴那条不偏的中心线。
还有一点容易被忽略,就是台阶轴的长度分配与锻造顺序。多台阶长轴通常从一端向另一端逐步成形,先拔长出一段、压出肩部、再继续往前推。如果顺序设计得不好,先做小直径段、后做大直径段,后面镦粗时会把已成形的小段挤变形,前面的功夫白费。合理的顺序是先成形中部的大截面、再向两端延伸,或者按台阶由大到小依次成形,每一步都为下一步留出操作空间。
此外,台阶轴在锻造中还要防止咬边和错台。咬边是压肩时上下砧错位,台阶根部出现一道凹槽,机加工时无法完全去除,形成应力集中;错台是压肩线没有对上,两边的台阶不在同一平面,加工后台阶端面与轴线不垂直。这两类问题在成形阶段用样板和划线检查就能发现,等到了机加工再发现,已经没有余量可以补救。
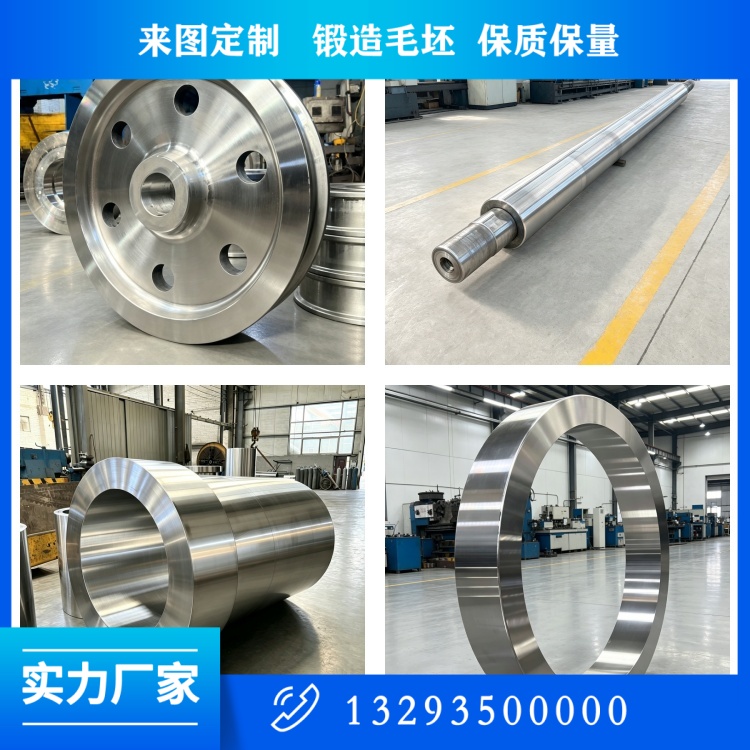
对要求较高的台阶轴,还可以在锻造阶段用专用胎具或者成形砧控制过渡区轮廓,让锻出来的圆角接近成品尺寸,只留少量加工余量。这样做的好处是流线在圆角处连续、不被车刀切断,疲劳性能更好。胎具会增加准备时间,适合批量件或者关键件,单件小批则多用样板控制。
对同轴度要求特别高的轴,还可以在锻造阶段预留工艺余量,加工时先粗车外圆、再以中心孔定位精车,两道工序互相校核,把偏心量控制在一个稳定的范围内。工艺安排对了,比单纯提高操作精度更有效,也更可靠。
 关注公众微信号