轴锻件的锻后冷却与残余应力控制
锻造车间里***容易被当成"没事干"的一段,是锻后冷却。坯料压完,往地上一放,等着凉透再进下一道工序。就是这个"放一放",决定了这根轴是顺利走到成品,还是在粗加工时开裂、在精加工时变形、在装配后出现尺寸漂移。轴锻件的锻后冷却,本质上是控制内外温差和由此产生的残余应力。
冷却过程中,表面先冷、心部后冷,这是无法改变的事实。表面收缩时心部还热着、体积大,表层就被拉住;等到心部也冷下来,应力方向反过来,心部受压、表层受拉。截面越大,这种温差越大,残余应力也越高。有些钢种在冷却过程中还要经历组织转变,转变带来的体积变化叠加在热应力上,局部应力可能超过材料的抗拉强度,裂纹就在这时候产生,而且往往出现在心部或者截面突变处。
所以冷却要按截面和钢种分档。小截面、低碳钢的轴,空冷或者堆冷就能满足;截面大的合金钢轴,通常要求坑冷、砂冷或者炉冷,通过降低冷却速度把温差压下来。缓慢冷却还有一个作用,就是给氢的扩散留出时间,减少白点类缺陷的风险。对氢敏感的钢种,锻后应当尽快进保温坑或者退火炉,不能在外面晾一夜再处理。
冷却方式的选择不能只看习惯,要看三件事:钢种的冷却转变特性、截面尺寸、后续工序安排。有的钢种空冷就能得到需要的组织,强行缓冷反而造成组织粗大、性能不足;有的钢种空冷就会开裂,必须缓冷。截面尺寸是决定冷却速度的关键变量,同样一种钢,直径三百的轴和直径一米的轴,冷却制度不应该一样。后续要不要马上粗加工、要不要先做去应力,也会反过来影响冷却安排。
堆冷是个有风险的做法。多根热坯堆在一起,中间散热慢、外围散热快,堆心和堆边的冷却速度差别很大,同一批轴的性能可能不一致;更麻烦的是堆内局部温度长时间停留在某一区间,组织转变不均匀。真要堆冷,也要控制堆放层数和间距,并记录堆放位置,出了问题能查到是哪一根。
残余应力的危害在机加工阶段才充分暴露。带应力的坯料被车去一层表层金属,原来的应力平衡被打破,工件会向新的平衡状态变形:车外圆时出现椭圆,镗孔时孔径忽大忽小,铣键槽时槽宽不稳。这些现象常被误认为是机床精度问题或者操作问题,实际上是轴锻件锻后和热处理后的应力没有释放干净。
去应力处理是常规手段。把坯料或者粗加工后的半成品加热到材料允许的温度区间,保温足够时间让应力通过蠕变松弛,再随炉缓慢冷却。关键在于温度不能高到影响已获得的热处理性能,保温时间要按截面厚度确定,冷却必须随炉,出炉温度太高等于白做。对已经调质的轴,去应力温度要低于回火温度,否则硬度会掉。
工序顺序也影响应力。合理的安排是锻后先做一次去应力或者退火,粗加工去掉大部分余量,再做调质,调质后精加工前再安排一次去应力。这样每一道工序前工件都处在相对稳定的状态,尺寸变化可控。把所有应力都攒到***后靠一次处理解决,实际上做不到,因为精加工余量太小,释放出来的变形直接变成尺寸超差。
冷却和去应力的过程要留记录。装坑温度、坑内保温时长、出炉温度、进炉温度、升温速度、保温时间、随炉冷却曲线,这些数据平时看不出价值,一旦出现开裂或者尺寸争议,就是判断责任归属的依据。特别是大件,一炉只做一件的时候,记录就是***的过程证据。
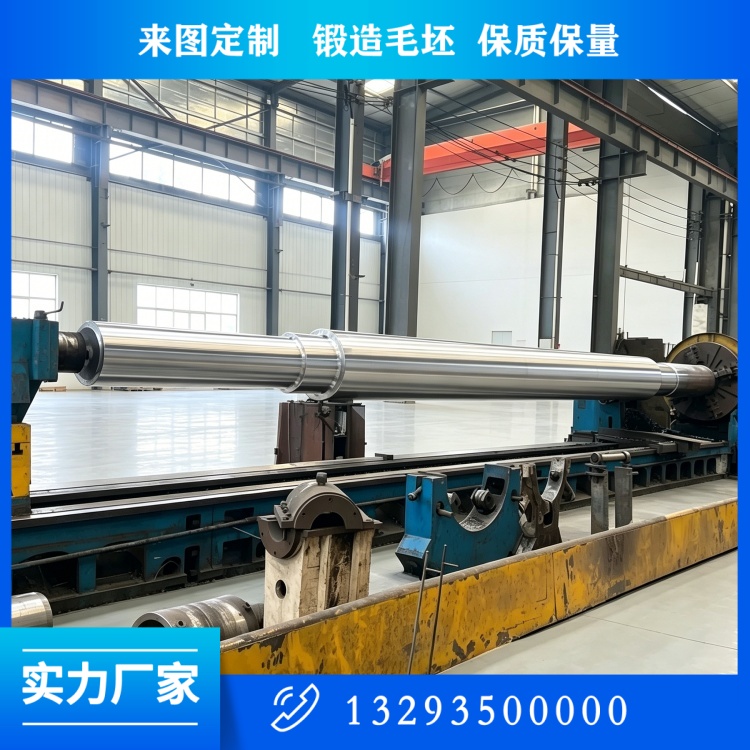
山西中重重工股份集团公司在忻州定襄做锻件三十年,直径两米、长度十二米、重量一百二十吨以内的轴锻件,锻后按钢种和截面分别走坑冷、炉冷或者退火路径,不搞一刀切。锻造给的是形状和组织,冷却给的是不裂、不弯、不变形的底子,这两步都做扎实,后面的热处理和机加工才有稳定的起点。
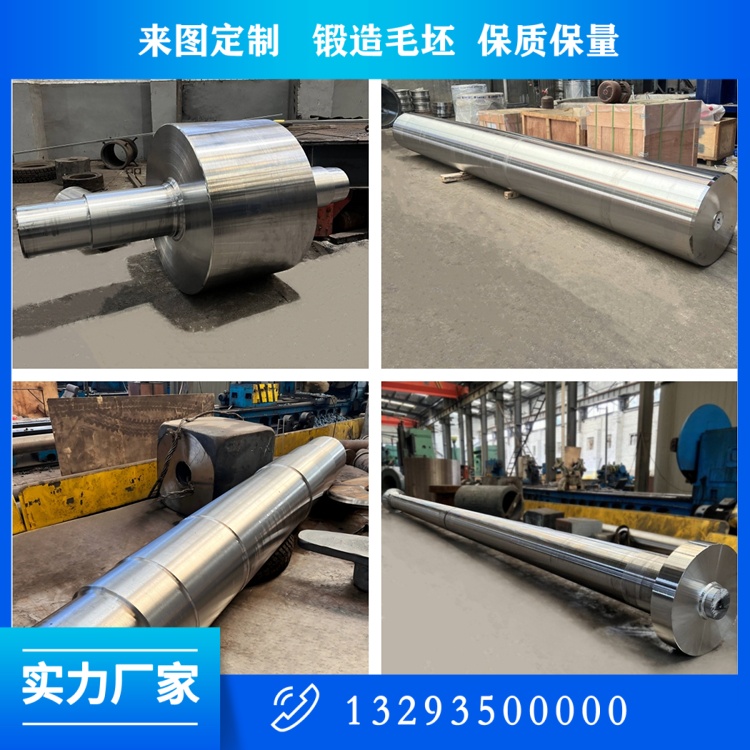
冷却速度的选择还要考虑后续加工的时间安排。有的企业锻后直接空冷,第二天就安排粗加工,看似提高了效率,实际上坯料内部应力还很高,粗加工时表层被车掉,应力重新分布,工件立刻变形,后面的工序都要围着这个变形做补救。相反,如果锻后先缓冷、再做一次去应力,虽然多花几天,但粗加工时尺寸稳定,返修率低。这笔账要按整批算,不能只看单件进度。
对含氢量偏高的钢种,缓冷之外还有一道扩散退火。氢在钢中聚集到一定程度,会在应力和组织转变的共同作用下形成白点,这种缺陷一旦产生无法通过热处理消除,只能判废。扩散退火的目的是给氢足够的时间和温度条件从钢中逸出,通常在锻后尽快进行,温度和时间按截面尺寸确定。大截面轴的白点风险高于小件,正是因为它冷却慢、氢不易逸出,所以锻后不能在外面放着等。
残余应力的检测不像硬度和探伤那样直观,通常通过解剖试验、X射线衍射或者超声法评估,现场更多依靠工艺控制来预防。这也是为什么锻后冷却和去应力属于看不见质量的工序:做得好没人注意,做不好到处出问题。把这两步写进工艺卡、留下记录,比事后解释有用得多。
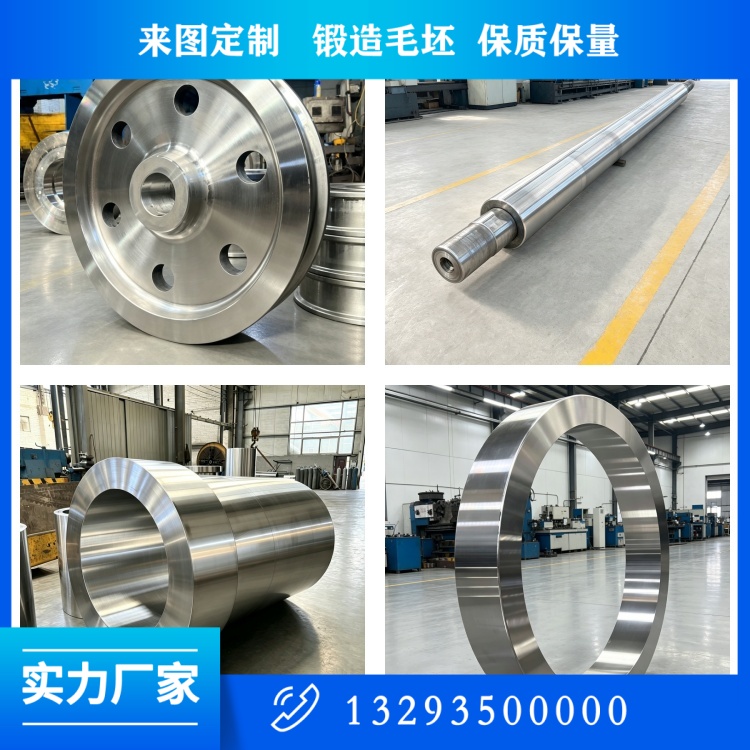
冷却还牵扯到一个常被忽略的细节:出炉到进坑之间的时间。这段路上坯料在空气中散热,表面温度快速下降,相当于给了一个不受控的空冷阶段。对开裂敏感的钢种,这段时间越短越好,必要时应把保温坑布置在炉门附近,出炉即入坑。有的车间把坑放在厂房另一头,吊运几分钟,表面已经凉透,缓冷的意义就没有了。
装坑温度与坑内保温方式同样要管。坑内一般铺砂或者加盖保温,靠坯料自身余热维持温度,如果入坑温度太低,坑内温度上不去,等于只是慢慢空冷。测温记录能反映坑内实际温度曲线,据此判断是否需要补充加热。这一步做实了,白点和开裂的风险都会明显下降,后续加工的余量也能留得更紧一些。
 关注公众微信号